
Disques de polissage pour l’approvisionnement industriel en 2026
Finition et polissage
Guide technique pour organiser et vendre une gamme de disques de polissage pour l’approvisionnement industriel : feutre, coton, corde, velcro et pâtes selon la machine du client, la vitesse à laquelle il travaille et l’étape du polissage où il se trouve.
Voici les 7 critères que nous recommandons de vérifier :
- La machine du client avant le consommable
- Vitesse de travail : le polissage tourne bien plus lentement qu’une meuleuse
- Étape du procédé : affinage, prépolissage et lustrage
- Les pâtes par couleur et par fonction, avec un support pour chacune
- Densité et dureté du support : souple, moyen ou dur
- Inox, aluminium ou acier : ce qui change dans l’assortiment
- Accessoires et conditionnements qui complètent la vente
Chez un distributeur de fournitures industrielles, le polissage est le rayon qui compte le plus de références pour le moins de ventes par article. Feutre, coton, corde, crank, velcro, brosses à clavette, meules sur tige et une demi-douzaine de pâtes de couleur y cohabitent. Bien choisir les disques de polissage pour l’approvisionnement industriel, c’est faire en sorte que le client reparte avec ce qui convient à sa machine et à son étape du procédé, et non avec le disque qui était le plus à portée de main.
Celui qui vient chercher du matériel de polissage a généralement une pièce en tête et un mot : brillant. Ce peut être un métallier avec une main courante en inox ou un fabricant de mobilier qui répète la même finition chaque semaine. Ce qu’il n’apporte généralement pas, c’est l’information qui décide de la vente : avec quelle machine il va polir, à quelle vitesse et quel grain a laissé l’étape précédente.
Vendre sans ces informations coûte cher. Un feutre monté sur une meuleuse à plein régime chauffe et brûle la pâte ; une pâte de lustrage sur les rayures d’un grain 80 ne fait pas briller, même en insistant ; et un disque en coton alésé 8 mm n’a nulle part où se monter si le client n’a qu’une meuleuse. Vous trouverez ci-dessous les sept critères que nous appliquons avec les distributeurs, un tableau par machine et les erreurs que nous voyons le plus souvent.
Ce guide porte sur le polissage et le lustrage, la dernière étape de la finition. L’achat récurrent commun à toute la gamme, avec le stock, les lots et les délais, est traité dans disques de coupe pour approvisionnement industriel et disques d’ébarbage pour approvisionnement industriel, et la reprise du cordon qui vient juste avant, dans disques flap pour l’approvisionnement industriel. Pour les critères généraux de la famille, la référence est disques et pâtes de polissage en fabrication métallique.
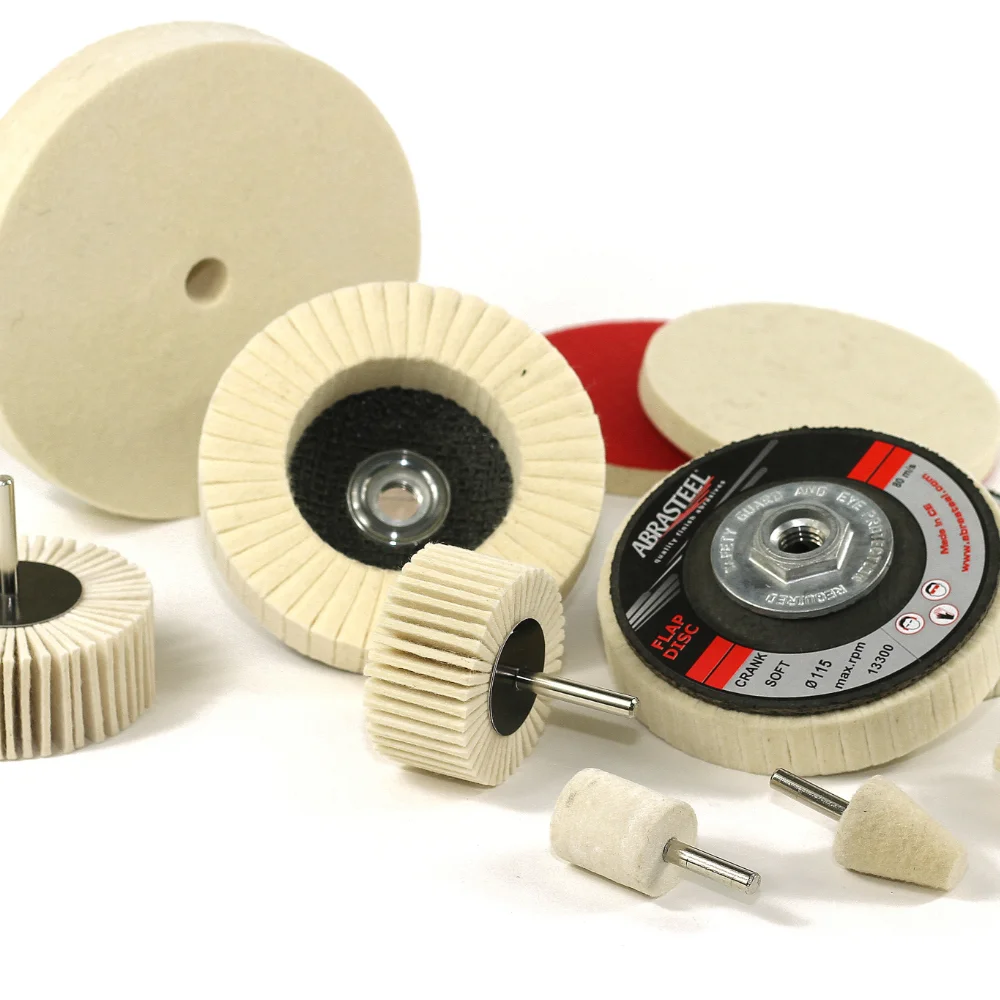
7 critères pour choisir des disques de polissage pour l’approvisionnement industriel
1. La machine du client avant le consommable
Chaque format de polissage est conçu pour une machine, et le système de montage le montre clairement. Le disque crank sur support fibre a un filetage M14 pour meuleuse d’angle ; le disque crank en feutre à support velcro est destiné à la ponceuse roto-orbitale ; les brosses en feutre, coton ou corde à clavette de 19 mm se montent sur satineuse ; les disques en coton cousu, alésés 8 mm et de 100 à 400 mm, sur polisseuse à arbre ; et les meules et brosses crank sur tige de 6 mm, sur meuleuse droite ou perceuse.
C’est pourquoi la première question au comptoir porte sur la machine qui servira à polir. Si le client n’a qu’une meuleuse d’angle, l’offre se limite aux formats M14 et aux plateaux velcro ; s’il a une satineuse, la gamme à clavette s’ouvre ; et avec une polisseuse à arbre, les disques en coton et en corde de grand diamètre. Organiser le linéaire par machine permet à cette question de mener directement au bon rayonnage.
2. Vitesse de travail : le polissage tourne bien plus lentement qu’une meuleuse
Le matériel de polissage travaille bien en dessous du régime d’une meuleuse. Le disque crank sur support fibre indique une vitesse optimale de 1 650 tr/min et une maximale de 8 500 tr/min ; le crank en feutre à support velcro, une optimale de 3 700 tr/min et une maximale de 10 000 tr/min ; et la brosse crank en feutre à clavette admet un maximum de 3 800 tr/min en 100×50 et de 2 900 tr/min en 100×100. Une meuleuse de 115 sans variateur tourne au-dessus de tous ces chiffres.
Cela a deux conséquences pour le distributeur. Le consommable de polissage pour meuleuse se vend en demandant si la machine a un variateur de vitesse, et si ce n’est pas le cas, il vaut mieux en proposer une qui en a un ou orienter vers un autre format. Et la vitesse maximale marquée ne se dépasse jamais : un feutre en survitesse chauffe, brûle la pâte avant qu’elle ne travaille et peut tacher la pièce.
3. Étape du procédé : affinage, prépolissage et lustrage
Le polissage est une séquence où chaque étape efface les marques de la précédente. Le disque velcro en tissu aggloméré, en grains de 120 à 1200, couvre le polissage intermédiaire et final et laisse une rugosité très faible ; le crank sur fibre est fabriqué en HARD et SOFT pour aller du prépolissage au lustrage ; et parmi les pâtes, la rose sert au prépolissage, tandis que la blanche, la verte ou la liquide bleue terminent le brillant.
Au comptoir, la question est de savoir ce qu’a laissé l’étape précédente. Si le client sort d’un disque flap grain 80 et veut un poli miroir, ne lui vendre que de la pâte de lustrage, c’est lui vendre une déception : il lui manque les étapes intermédiaires. Un schéma imprimé de la séquence aide à compléter la vente ; notre guide pour obtenir un poli miroir peut servir de base.
4. Les pâtes par couleur et par fonction, avec un support pour chacune
Pour les pâtes, la couleur indique la fonction. Dans la gamme Abrasteel, la pâte rose sert au prépolissage et associe coupe et brillant ; la bleue, au polissage moyen ; la blanche, au polissage à sec avec brillant ; la verte, au polissage gras avec lubrification ajoutée ; la ponce prépare le métal avant le lustrage final ; et la pâte au suif prolonge la vie des disques et des bandes sur les non-ferreux. Les pâtes liquides suivent la même logique : la rose polit et prépare, et la bleue fait briller après la rose.
Avec la pâte, le client doit repartir avec la règle d’utilisation : un disque pour chaque pâte, marqué, sans les mélanger. Une pâte de coupe restée sur le feutre de lustrage raye la pièce lors de la dernière passe. Si quelqu’un achète deux pâtes et un seul disque, il manque un disque à sa commande, et il vaut mieux le lui dire.
5. Densité et dureté du support : souple, moyen ou dur
Un même type de support est fabriqué en plusieurs duretés. Le crank sur fibre existe en HARD et SOFT ; les disques en corde imprégnée et en corde et coton imprégnés, en dureté moyenne (rouge) et dure (verte) ; et le feutre de la plupart des brosses et meules crank est de densité moyenne. Un support dur coupe davantage et résiste à la pression ; un support souple épouse la forme de la pièce et répartit mieux le brillant.
La densité multiplie les références comme le grain pour les disques flap ; il est donc utile de savoir quelles pièces polissent vos clients : les surfaces planes tolèrent des supports plus durs, et les tubes, mains courantes et pièces avec des rayons demandent un support qui suive la courbe. C’est sur cette base que vous décidez quelles duretés garder en rayon.
6. Inox, aluminium ou acier : ce qui change dans l’assortiment
L’inox est le matériau qui génère le plus de polissage, et il a ses propres références : le disque en corde et coton cousus, normal ou imprégné, est conçu pour polir l’inox, et les disques abrasifs pyramidaux velcro affinent les pièces en inox avant le polissage. Le matériel utilisé sur acier au carbone ne retouche jamais l’inox.
L’aluminium et les non-ferreux ont un autre besoin, car le métal tendre encrasse les abrasifs. C’est là qu’intervient la pâte au suif, qui prolonge la vie des disques et des bandes sur ces matériaux. Et si l’inox poli est destiné à une installation soumise à des exigences de corrosion, rappelez au client que le polissage mécanique et la passivation sont deux opérations distinctes : si le cahier des charges exige une passivation, elle se fait à part.
7. Accessoires et conditionnements qui complètent la vente
Un disque de polissage sans son support est inutilisable. Les disques velcro ont besoin d’un plateau compatible ; les brosses à noyau, de leur centreur ; et les manchons de satineuse, d’un tambour expansible, pneumatique ou centrifuge. Le plateau pour disque velcro Abrasteel, avec mousse de 11 mm et fixation M14, est fabriqué en 75, 115 et 125 mm.
Les conditionnements comptent aussi dans le calcul du stock. Les disques en corde et en coton cousu de 100 à 200 mm sont livrés en boîtes de 10, et ceux de 250 à 400 mm en boîtes de 2 ; le crank en feutre à support velcro, également en boîtes de 2. Pour les références à faible rotation, fixer le stock minimum en boîtes évite d’avoir du matériel immobilisé pendant des mois.
Applications et tableau technique par machine du client
Avec les disques de polissage pour l’approvisionnement industriel, il est utile d’organiser la gamme selon la machine du client plutôt que par matériau ou par type de support. C’est la machine qui détermine quels formats peuvent être montés et à quelle vitesse ils travaillent.
Le tableau résume les machines les plus courantes, le format qu’elles reçoivent et ce qu’il faut vérifier avant de vendre.
| Machine du client | Format qu’elle reçoit | Ce qu’il faut vérifier avant de vendre |
|---|---|---|
| Meuleuse d’angle de 115 ou 125 mm | Disque crank sur support fibre M14 et plateaux velcro M14. | Variateur de vitesse : l’optimale du crank est de 1 650 tr/min. |
| Ponceuse roto-orbitale | Disque crank en feutre à support velcro et disques velcro. | Diamètre du plateau et grain laissé par l’étape précédente. |
| Satineuse | Brosses en feutre, coton ou corde à clavette de 19 mm. | Vitesse maximale de la brosse : 3 800 tr/min pour le feutre crank de 100×50. |
| Polisseuse à arbre ou touret à polir | Disques en coton cousu et en corde et coton, de 100 à 400 mm. | Alésage de 8 mm et intérêt éventuel de la version imprégnée. |
| Meuleuse droite ou perceuse | Meules et brosses crank en feutre sur tige de 6 mm. | Vitesse maximale selon le diamètre de la meule. |
Métallerie inox qui demande un poli miroir
C’est la demande la plus courante et celle qui cache le plus d’étapes. Si le client sort du disque flap, il lui manque l’affinage au disque velcro en tissu aggloméré ou à l’abrasif pyramidal, puis le prépolissage à la pâte rose sur corde et coton et, pour finir, le lustrage avec un autre disque et une autre pâte. Vendre la séquence complète évite qu’il revienne en disant qu’il n’obtient pas le brillant.
Atelier de maintenance qui n’a qu’une meuleuse
Beaucoup d’ateliers d’usine polissent avec ce qu’ils ont : une meuleuse de 115 sans variateur. Le format adapté est le crank sur support fibre M14, en HARD pour le prépolissage et en SOFT pour le lustrage, mais à vitesse maîtrisée. Si le client polit souvent, une machine à variateur comme la satineuse AGF110/1010E, qui travaille entre 1 800 et 3 900 tr/min, lui ouvre en plus toute la gamme à clavette.
Fabricant qui répète la même finition chaque semaine
Quand un client fabrique des séries de mobilier ou de pièces en inox avec une finition fixe, ce dont il a besoin, c’est que sa séquence ne change pas : le même support, la même pâte et la même dureté à chaque commande. La consigner dans sa fiche client et lui réserver du stock par boîte évite des substitutions qui modifient l’aspect.
Erreurs fréquentes dans la vente de produits de polissage
L’erreur de fond est de vendre le polissage comme un consommable isolé. Un disque en feutre ou une pâte fonctionnent au sein d’une séquence et sur une machine précise ; hors de ce contexte, le client n’obtient pas la finition et en rend le produit responsable.
Vendre de la pâte de lustrage à quelqu’un qui sort d’un grain grossier
La pâte de brillance n’efface pas les rayures d’un abrasif grain 60 ou 80. Sans les étapes intermédiaires, la pièce garde des rayures sous le brillant. Demandez toujours de quel grain il sort.
Monter du feutre ou du coton sur une meuleuse à plein régime
C’est le raccourci typique des ateliers sans satineuse : le consommable travaille bien au-dessus de sa vitesse optimale, chauffe et brûle la pâte, et dans le pire des cas dépasse la vitesse maximale marquée. Posez toujours la question du variateur.
Utiliser un même disque pour plusieurs pâtes
Un disque qui a travaillé avec une pâte de coupe entraîne du grain dans l’étape de lustrage et raye la pièce à la fin. Chaque pâte a besoin de son propre disque ou de sa propre brosse, et il vaut mieux que le client le sache au moment de l’achat.
Vendre le disque sans le plateau ou l’accessoire de montage
Le disque velcro sans plateau, la brosse à noyau sans centreur ou le manchon sans tambour restent à l’atelier sans pouvoir servir. Lors de la première commande de chaque format, vérifiez avec le client de quoi il dispose pour le monter.
Consommables de polissage Abrasteel pour l’approvisionnement industriel

Disque crank sur support fibre
Fixation M14 pour meuleuse d’angle, en densité HARD et SOFT, du prépolissage au lustrage. Optimale à 1 650 tr/min.

Disque en corde et coton cousus
Plis de corde et de coton cousus pour polir l’inox, de 100 à 400 mm, alésage de 8 mm.

Disque velcro en tissu aggloméré
Pour le polissage intermédiaire et final, en grains de 120 à 1200 : laisse une rugosité très faible avant les pâtes.

Pâte rose
Pâte de prépolissage qui associe coupe et brillant et prépare la surface pour la finition finale.
La gamme complète se trouve dans disques en corde, coton et feutre, pâtes à polir et brosses pour satineuse, et les plateaux en caoutchouc et velcro complètent le montage. Pour vérifier dimensions, densités et vitesses avant de fixer votre assortiment, consultez le catalogue technique.
Abrasteel, fournisseur technique de l’approvisionnement industriel
Chez Abrasteel, nous fabriquons et distribuons du matériel de polissage, et nous travaillons avec des entrepôts, des quincailleries industrielles et des distributeurs qui le vendent à des ateliers de tous types. Dans cette famille, le client demande un résultat, le brillant, et le comptoir doit le traduire en une machine, une vitesse et une séquence.
- Nous vous aidons à organiser l’assortiment de polissage par machine et à décider quelles duretés garder en rayon.
- Nous préparons des schémas de séquence, du grain à la pâte, pour votre équipe de comptoir.
- Nous indiquons les vitesses optimales et maximales de chaque format pour vendre en toute sécurité.
- Nous ajustons le stock minimum aux unités par boîte de chaque référence à faible rotation.
Si vous souhaitez revoir votre gamme de disques de polissage pour l’approvisionnement industriel ou préparer des réponses pour vos clients, vous pouvez nous écrire depuis la page contact et nous l’étudierons avec votre assortiment sous les yeux.
L’opération complémentaire, la reprise du cordon au disque flap qui précède le polissage, est traitée dans disques flap pour l’approvisionnement industriel.
Questions fréquentes (FAQs)
Quelle différence entre ce guide et celui des disques flap pour l’approvisionnement industriel ?
Celui sur les disques flap traite de la reprise et de la finition du cordon, l’étape intermédiaire. Celui-ci traite de la dernière étape : le polissage et le lustrage au feutre, au coton, à la corde, au velcro et aux pâtes, et la manière d’organiser cette gamme selon la machine du client.
Peut-on polir au feutre avec une meuleuse d’angle classique ?
Avec le format adapté, comme le disque crank sur support fibre M14, oui, mais à vitesse maîtrisée : sa vitesse optimale est de 1 650 tr/min et sa maximale de 8 500 tr/min. Sans variateur, la meuleuse tourne plus vite et le feutre chauffe et brûle la pâte.
Quelle pâte à polir recommander à un client qui veut un poli miroir ?
Une seule pâte ne suffit pas. On procède généralement à un prépolissage à la pâte rose puis à un lustrage final avec une autre pâte de brillance, chacune sur son disque. Avant cela, la surface doit avoir été affinée jusqu’à un grain fin.
Puis-je utiliser le même disque avec plusieurs pâtes ?
Ce n’est pas recommandé. Le disque retient la pâte précédente et, s’il s’agissait d’une pâte de coupe, raye la pièce au lustrage. La bonne pratique est d’avoir un disque ou une brosse marqué pour chaque pâte.
Quel matériel de polissage garder en stock si mes clients travaillent l’inox ?
Des disques en corde et coton cousus, normaux ou imprégnés, des disques velcro pour l’affinage et de la pâte rose pour le prépolissage, ainsi qu’une pâte de brillance. Rangez-les à l’écart du matériel utilisé sur acier au carbone.
Qu’est-ce que la pâte au suif et à qui la vendre ?
C’est une pâte qui prolonge la vie des disques et des bandes lorsqu’on travaille des matériaux non ferreux comme l’aluminium.
Conseil Abrasteel
Vous vendez du matériel de polissage aux ateliers ?
Nous vous aidons à organiser l’assortiment par machine et par étape.
Contactez-nous
Laissez-nous vos coordonnées et l’un de nos commerciaux vous contactera immédiatement.