
Discos para pulir en suministro industrial en 2026
Acabado y pulido
Guía técnica para ordenar y vender discos para pulir en suministro industrial: fieltro, algodón, cuerda, velcro y pastas según la máquina del cliente, la velocidad a la que trabaja y el paso del pulido en el que está.
Estos son los 7 criterios que recomendamos revisar:
- La máquina del cliente antes que el consumible
- Velocidad de trabajo: el pulido gira mucho más despacio que una amoladora
- Paso del proceso: afinado, prepulido y abrillantado
- Pastas por color y función, con un soporte para cada una
- Densidad y dureza del soporte: blando, medio o duro
- Inox, aluminio o acero: qué cambia en el surtido
- Accesorios y formatos de caja que completan la venta
En un suministro industrial, el pulido es la sección con más referencias para menos ventas por código. Conviven fieltro, algodón, cuerda, crank, velcro, cepillos con chavetero, muelas con eje y media docena de pastas de colores. Elegir bien los discos para pulir en suministro industrial consiste en que el cliente se lleve lo que encaja en su máquina y en su paso del proceso, y no el disco que había más a mano.
Quien viene a por material de pulido suele traer una pieza en la cabeza y una palabra: brillo. Puede ser un cerrajero con un pasamanos de inox o un fabricante de mobiliario que repite el mismo acabado cada semana. Lo que no suele traer es el dato que decide la venta: con qué máquina va a pulir, a qué velocidad y qué grano ha dejado el paso anterior.
Vender sin esos datos sale caro. Un fieltro montado en una amoladora a pleno régimen se calienta y quema la pasta; una pasta de abrillantar sobre las rayas de un grano 80 no saca brillo por mucho que se insista; y un disco de algodón con agujero de 8 mm no tiene dónde montarse si el cliente solo tiene amoladora. Abajo tienes los siete criterios que usamos con distribuidores, una tabla por máquina y los errores que más vemos.
Esta guía trata el pulido y el abrillantado, el último paso del acabado. La compra recurrente común a toda la gama, con el stock, los lotes y los plazos, está en discos de corte para suministro industrial y discos de desbaste para suministro industrial, y el repaso del cordón que va justo antes, en discos de láminas para suministro industrial. Para los criterios generales de la familia, la referencia es discos y pastas para pulir en fabricación metálica.
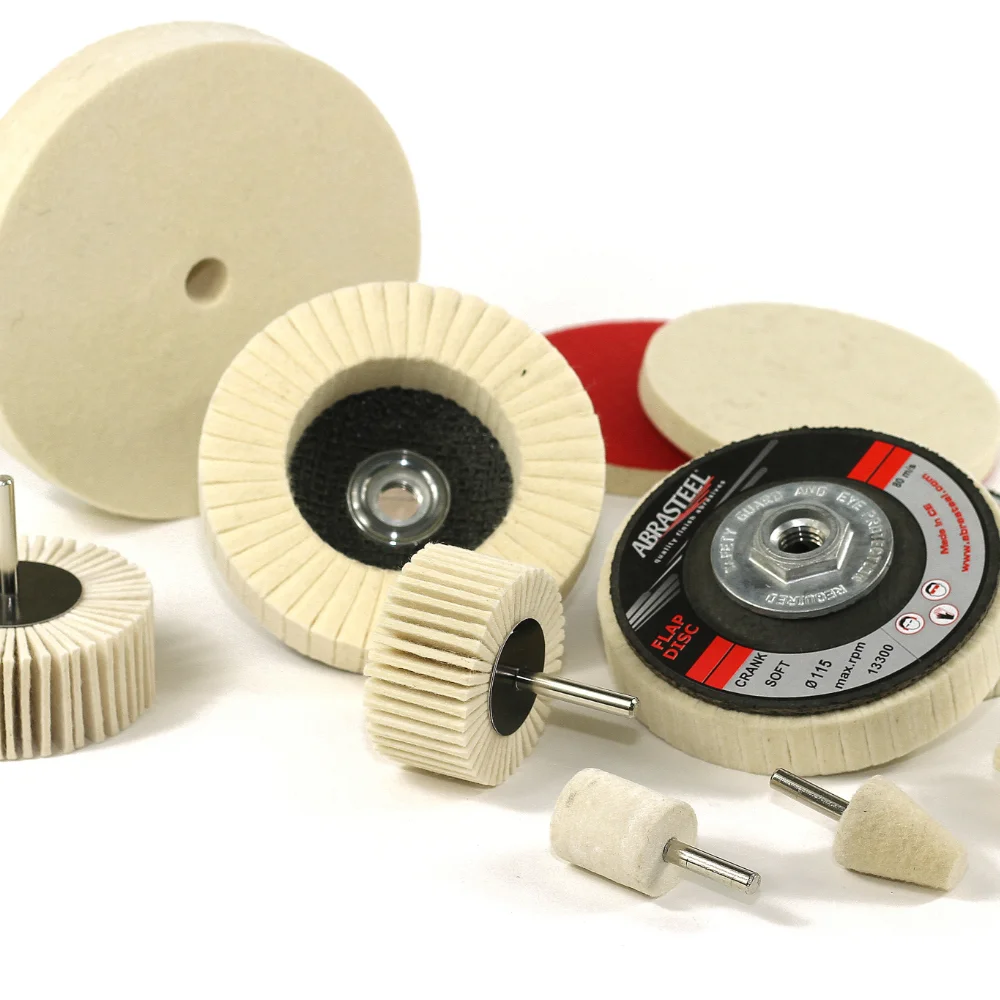
7 criterios para elegir discos para pulir en suministro industrial
1. La máquina del cliente antes que el consumible
Cada formato de pulido está hecho para una máquina, y el sistema de montaje lo deja claro. El disco crank sobre soporte de fibra lleva rosca M14 para amoladora; el disco crank de fieltro con velcro es para roto-orbital; los cepillos de fieltro, algodón o cuerda con chavetero de 19 mm van en satinadora; los discos de algodón recosido, con agujero de 8 mm y de 100 a 400 mm, en pulidora de eje; y las muelas y cepillos crank con eje de 6 mm, en amoladora recta o taladro.
Por eso la primera pregunta del mostrador es con qué va a pulir. Si el cliente solo tiene amoladora angular, la oferta se reduce a los formatos M14 y a los platos de velcro; si tiene satinadora, se abre la gama de chavetero; y con pulidora de eje, los discos de algodón y cuerda de gran diámetro. Ordenar el lineal por máquina hace que esa pregunta lleve directamente a la estantería correcta.
2. Velocidad de trabajo: el pulido gira mucho más despacio que una amoladora
El material de pulido trabaja muy por debajo del régimen de una amoladora. El disco crank sobre soporte de fibra indica una velocidad óptima de 1.650 rpm y una máxima de 8.500 rpm; el crank de fieltro con velcro, una óptima de 3.700 rpm y una máxima de 10.000 rpm; y el cepillo de fieltro crank con chavetero admite un máximo de 3.800 rpm en 100×50 y de 2.900 rpm en 100×100. Una amoladora de 115 sin regulador gira por encima de todas esas cifras.
Eso tiene dos consecuencias para el distribuidor. El consumible de pulido para amoladora se vende preguntando si la máquina tiene regulador de velocidad, y si no lo tiene, conviene ofrecer una que lo tenga o derivar a otro formato. Y la velocidad máxima marcada no se supera nunca: un fieltro pasado de vueltas se calienta, quema la pasta antes de que trabaje y puede manchar la pieza.
3. Paso del proceso: afinado, prepulido y abrillantado
El pulido es una secuencia en la que cada paso borra las marcas del anterior. El disco de velcro de tela aglomerada, en granos de 120 a 1200, cubre el pulido intermedio y final y deja una rugosidad muy baja; el crank sobre fibra se fabrica en HARD y SOFT para ir del prepulido al abrillantado; y entre las pastas, la rosa es de prepulido, mientras que la blanca, la verde o la líquida azul cierran el brillo.
En el mostrador la pregunta es qué ha dejado el paso anterior. Si el cliente viene de un disco de láminas de grano 80 y quiere espejo, venderle solo pasta de abrillantar es venderle una frustración: le faltan los pasos intermedios. Un esquema impreso con la secuencia ayuda a completar la venta; nuestra guía para conseguir un pulido espejo sirve de base.
4. Pastas por color y función, con un soporte para cada una
En las pastas el color indica la función. En la gama Abrasteel, la pasta rosa es de prepulido y combina corte y brillo; la azul, de pulido medio; la blanca, de pulido seco con brillo; la verde, de pulido graso con lubricación añadida; la pómez prepara el metal antes del abrillantado final; y la cebo prolonga la vida de discos y bandas en no férricos. Las líquidas siguen la misma lógica: la rosa pule y prepara, y la azul abrillanta después de la rosa.
Con la pasta, el cliente tiene que llevarse la regla de uso: un disco para cada pasta, marcado, sin mezclarlas. Una pasta de corte que queda en el fieltro de abrillantar raya la pieza en la última pasada. Si alguien compra dos pastas y un solo disco, al pedido le falta un disco, y conviene decírselo.
5. Densidad y dureza del soporte: blando, medio o duro
El mismo tipo de soporte se fabrica en varias durezas. El crank sobre fibra existe en HARD y SOFT; los discos de cuerda impregnada y de cuerda y algodón impregnado, en dureza media (roja) y dura (verde); y el fieltro de la mayoría de cepillos y muelas crank es de densidad media. Un soporte duro corta más y aguanta presión; uno blando se adapta a la forma de la pieza y reparte mejor el brillo.
La densidad multiplica códigos igual que el grano en las láminas, así que conviene saber qué piezas pulen tus clientes: las superficies planas toleran soportes más duros, y los tubos, pasamanos y piezas con radios piden algo que siga la curva. Con eso decides qué durezas tener en estantería.
6. Inox, aluminio o acero: qué cambia en el surtido
El inox es el material que más pulido mueve, y tiene referencias propias: el disco de cuerda y algodón recosido, normal o impregnado, está pensado para pulir inox, y los discos abrasivos piramidales de velcro afinan piezas de inox antes del pulido. El material usado en acero al carbono no vuelve a tocar inox.
El aluminio y los no férricos tienen otra necesidad, porque el material blando carga los abrasivos. Ahí entra la pasta cebo, que prolonga la vida de discos y bandas en esos materiales. Y si el inox pulido va a una instalación con requisitos de corrosión, recuerda al cliente que el pulido mecánico y el pasivado son operaciones distintas: si el pliego pide pasivado, se hace aparte.
7. Accesorios y formatos de caja que completan la venta
Un disco de pulido sin su soporte no se puede usar. Los discos de velcro necesitan un plato compatible; los cepillos de núcleo, su centrador; y los manguitos de satinadora, una polea de expansión, neumática o centrífuga. El plato de disco de velcro de Abrasteel, con espuma de 11 mm y conexión M14, se fabrica en 75, 115 y 125 mm.
Las cajas también cuentan al calcular el stock. Los discos de cuerda y de algodón recosido de 100 a 200 mm van en cajas de 10, y los de 250 a 400 mm, en cajas de 2; el crank de fieltro con velcro, también en cajas de 2. En referencias de rotación baja, fijar el stock mínimo en cajas evita tener material parado durante meses.
Aplicaciones y tabla técnica por máquina del cliente
Con los discos para pulir en suministro industrial conviene ordenar la gama por la máquina del cliente antes que por material o por tipo de soporte. La máquina decide qué formatos se pueden montar y a qué velocidad trabajan.
La tabla resume las máquinas más habituales, el formato que montan y qué comprobar antes de vender.
| Máquina del cliente | Formato que monta | Qué revisar antes de venderlo |
|---|---|---|
| Amoladora angular de 115 o 125 mm | Disco crank sobre soporte de fibra M14 y platos de velcro M14. | Regulador de velocidad: la óptima del crank es de 1.650 rpm. |
| Roto-orbital | Disco crank de fieltro con velcro y discos de velcro. | Diámetro del plato y grano que ha dejado el paso anterior. |
| Satinadora | Cepillos de fieltro, algodón o cuerda con chavetero de 19 mm. | Velocidad máxima del cepillo: 3.800 rpm en el fieltro crank de 100×50. |
| Pulidora de eje o de banco | Discos de algodón recosido y de cuerda y algodón, de 100 a 400 mm. | Agujero de 8 mm y si conviene la versión impregnada. |
| Amoladora recta o taladro | Muelas y cepillos crank de fieltro con eje de 6 mm. | Velocidad máxima según el diámetro de la muela. |
Cerrajería de inox que pide brillo espejo
Es la petición más habitual y la que más pasos esconde. Si el cliente llega del disco de láminas, le falta el afinado con disco de velcro de tela aglomerada o abrasivo piramidal, luego el prepulido con pasta rosa en cuerda y algodón y, al final, el abrillantado con otro disco y otra pasta. Vender la secuencia completa evita que vuelva diciendo que no consigue el brillo.
Taller de mantenimiento que solo tiene amoladora
Muchos talleres de planta pulen con lo que tienen: una amoladora de 115 sin regulador. El formato que encaja es el crank sobre soporte de fibra M14, en HARD para prepulir y SOFT para abrillantar, pero a velocidad controlada. Si el cliente pule a menudo, una máquina con regulación como la satinadora AGF110/1010E, que trabaja entre 1.800 y 3.900 rpm, le abre además toda la gama de chavetero.
Fabricante que repite el mismo acabado cada semana
Cuando un cliente fabrica series de mobiliario o de piezas de inox con un acabado fijo, lo que necesita es que su secuencia no cambie: el mismo soporte, la misma pasta y la misma dureza en cada pedido. Dejarla por escrito en su ficha y reservarle stock por caja evita sustituciones que cambian el aspecto.
Errores frecuentes al vender material de pulido
El error de fondo es vender el pulido como si fuera un consumible suelto. Un disco de fieltro o una pasta funcionan dentro de una secuencia y en una máquina concreta; fuera de ese contexto, el cliente no consigue el acabado y lo atribuye al producto.
Vender pasta de abrillantar a quien viene de un grano grueso
La pasta de brillo no borra las rayas de un abrasivo de grano 60 u 80. Sin los pasos intermedios, la pieza sigue con rayas bajo el brillo. Pregunta siempre de qué grano viene.
Montar fieltro o algodón en una amoladora a pleno régimen
Es el atajo típico en talleres sin satinadora: el consumible trabaja muy por encima de su velocidad óptima, se calienta y quema la pasta, y en el peor caso supera la velocidad máxima marcada. Pregunta siempre por el regulador.
Usar un mismo disco para varias pastas
Un disco que ha trabajado con pasta de corte arrastra grano al paso de abrillantado y raya la pieza al final. Cada pasta necesita su propio disco o cepillo, y conviene que el cliente lo sepa al comprar.
Vender el disco sin el plato o el accesorio de montaje
El disco de velcro sin plato, el cepillo de núcleo sin centrador o el manguito sin polea se quedan en el taller sin poder usarse. En el primer pedido de cada formato, revisa con el cliente qué tiene para montarlo.
Consumibles Abrasteel para pulir en suministro industrial

Disco crank sobre soporte de fibra
Fijación M14 para amoladora, en densidad HARD y SOFT, del prepulido al abrillantado. Óptima a 1.650 rpm.

Disco de cuerda y algodón recosido
Mallas de cuerda y algodón recosido para pulir inox, de 100 a 400 mm con agujero de 8 mm.

Disco de velcro de tela aglomerada
Para pulido intermedio y final, en granos de 120 a 1200: deja una rugosidad muy baja antes de las pastas.

Pasta rosa
Pasta de prepulido que combina corte y brillo y prepara la superficie para el acabado final.
La gama completa está en discos de cuerda, algodón y fieltro, pastas de pulir y cepillos para satinadora, y los platos de caucho y velcro completan el montaje. Para revisar medidas, densidades y velocidades antes de fijar tu surtido, consulta el catálogo técnico.
Abrasteel como proveedor técnico para suministro industrial
En Abrasteel fabricamos y distribuimos material de pulido, y trabajamos con almacenes, ferreterías industriales y distribuidores que lo venden a talleres de todo tipo. En esta familia el cliente pide un resultado, el brillo, y el mostrador tiene que traducirlo a una máquina, una velocidad y una secuencia.
- Te ayudamos a ordenar el surtido de pulido por máquina y a decidir qué durezas tener en estantería.
- Preparamos esquemas de secuencia, del grano a la pasta, para tu equipo de mostrador.
- Indicamos velocidades óptimas y máximas de cada formato para vender con seguridad.
- Ajustamos el stock mínimo a las unidades por caja de cada referencia de baja rotación.
Si quieres revisar tu gama de discos para pulir en suministro industrial o preparar respuestas para tus clientes, puedes escribirnos desde la página de contacto y lo vemos con tu surtido delante.
La operación complementaria, el repaso del cordón con láminas que va antes del pulido, la tratamos en discos de láminas para suministro industrial.
Preguntas Frecuentes (FAQs)
¿Qué diferencia hay entre esta guía y la de discos de láminas para suministro industrial?
La de láminas trata el repaso y el acabado del cordón, el paso intermedio. Esta trata el último paso: el pulido y el abrillantado con fieltro, algodón, cuerda, velcro y pastas, y cómo ordenar esa gama según la máquina del cliente.
¿Se puede pulir con fieltro en una amoladora angular normal?
Con el formato adecuado, como el disco crank sobre soporte de fibra M14, sí, pero a velocidad controlada: su velocidad óptima es de 1.650 rpm y la máxima de 8.500 rpm. Sin regulador, la amoladora gira por encima y el fieltro se calienta y quema la pasta.
¿Qué pasta de pulir recomiendo a un cliente que quiere brillo espejo?
Una sola pasta no basta. Lo habitual es un prepulido con pasta rosa y un abrillantado final con otra pasta de brillo, cada una en su disco. Antes, la superficie tiene que llegar afinada a grano fino.
¿Puedo usar el mismo disco con varias pastas?
No es recomendable. El disco retiene la pasta anterior y, si era de corte, raya la pieza en el abrillantado. Lo correcto es un disco o cepillo marcado para cada pasta.
¿Qué material de pulido conviene tener en stock si mis clientes trabajan inox?
Discos de cuerda y algodón recosido, normales o impregnados, discos de velcro para el afinado y pasta rosa para el prepulido, además de una pasta de brillo. Guárdalo separado del material usado en acero al carbono.
¿Qué es la pasta cebo y a quién se la vendo?
Es una pasta que prolonga la vida de discos y bandas cuando se trabajan materiales no férricos como el aluminio.
Asesoramiento Abrasteel
¿Vendes material de pulido a talleres?
Te ayudamos a ordenar el surtido por máquina y por paso.
Contacta con nosotros
Déjenos sus datos y uno de nuestros comerciales se pondrá en contacto con usted enseguida.