
Disques flap pour l’approvisionnement industriel en 2026
Disques abrasifs
Guide technique pour constituer et vendre une gamme de disques flap pour l’approvisionnement industriel : quels grains, diamètres, formes et supports garder en linéaire, comment séparer la gamme inox et quoi demander au comptoir quand un atelier vient chercher un disque pour reprendre des cordons.
Voici les 7 critères que nous recommandons de vérifier :
- Ce que le client va reprendre : cordon d’angle, arête ou grande surface
- Une matrice de grains et de diamètres qui sort vraiment de l’entrepôt
- Support en fibre de verre alésé 22 mm ou support plastique fileté M14
- Une référence dédiée à l’inox, étiquetée et séparée en linéaire
- Échelle d’abrasif et de toile : de l’entrée de gamme à l’usage intensif
- Vitesse marquée, machine du client et norme EN 13743
- Diagnostic au comptoir quand le disque « ne dure pas » ou laisse des marques
Un distributeur de fournitures industrielles vend des disques flap presque tous les jours, et rarement à celui qui les connaît le mieux. Arrive le chef d’atelier d’une serrurerie-métallerie qui demande « un flap de 125 en grain 60 », ou un acheteur qui renouvelle la commande du mois précédent sans savoir quel disque utilise chaque opérateur. Bien choisir les disques flap pour l’approvisionnement industriel, c’est décider ce que l’on met en linéaire pour que chacun reparte avec le bon disque et ne revienne pas avec une réclamation.
Le disque flap est le consommable de l’étape intermédiaire, entre l’ébarbage et le polissage ou la peinture, et la famille qui accumule le plus de variantes dans un entrepôt : quatre grains, trois diamètres, deux formes, deux systèmes de montage et plusieurs abrasifs, ce qui, multiplié, donne des dizaines de références.
Une erreur se voit dans l’entrepôt et au comptoir : des boîtes de grains qui ne tournent pas pendant que le 125 en grain 60 manque un lundi, des disques M14 qui reviennent en retour, ou un disque utilisé sur acier puis sur inox qui finit en réclamation pour points de rouille. Vous trouverez ci-dessous les sept critères que nous appliquons avec les distributeurs, un tableau des questions au comptoir et les erreurs que nous voyons le plus souvent.
Ce guide porte sur le disque flap et sur l’opération qu’il assure dans l’atelier de votre client : la reprise et la finition du cordon. Le volet achat récurrent qu’il partage avec les autres abrasifs, comme la continuité de stock, l’homogénéité d’un lot à l’autre ou la documentation, est déjà traité dans disques de coupe pour approvisionnement industriel et disques d’ébarbage pour approvisionnement industriel, et l’étape suivante, le polissage et le lustrage, dans disques de polissage pour l’approvisionnement industriel. Pour les types et les grains de la famille sans le filtre du secteur, la référence est disques flap abrasifs.
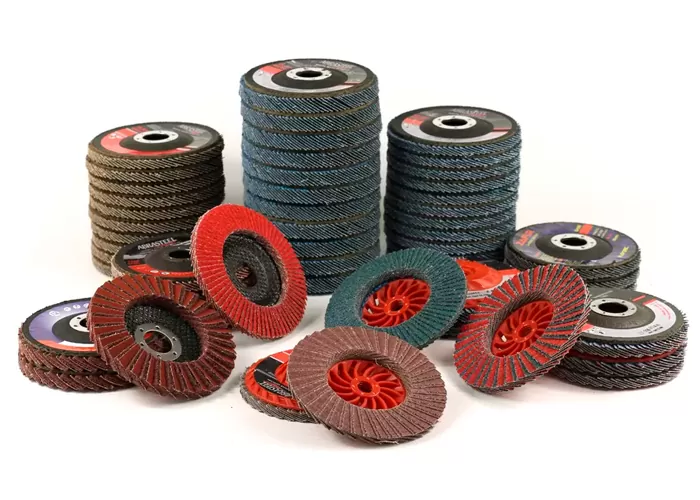
7 critères pour choisir des disques flap pour l’approvisionnement industriel
1. Ce que le client va reprendre : cordon d’angle, arête ou grande surface
La première question n’est pas le grain, mais ce que l’opérateur va faire avec le disque. Presque toute la consommation de disques flap se répartit entre trois travaux : fondre un cordon de soudure avec la tôle, casser l’arête vive d’une pièce découpée et reprendre une grande surface avant la peinture ou le polissage.
Sur un cordon d’angle et dans les coins, un disque conique, qui travaille avec le bord, passe mieux ; sur les surfaces planes et étendues, un disque plat, qui pose plus de toile sur la pièce, a un meilleur rendement. Si le client ne sait pas quelle forme il utilise, demandez-lui comment il incline la meuleuse : celui qui travaille presque à plat sur la tôle a besoin d’un disque plat, et celui qui attaque le cordon avec le bord du disque, d’un conique. Avoir les deux formes dans les diamètres que vous vendez le plus évite l’erreur de vente la plus courante.
2. Une matrice de grains et de diamètres qui sort vraiment de l’entrepôt
Les références généralistes de disques flap sont fabriquées en grains 40, 60, 80 et 120 et en diamètres de 115, 125 et 178 mm ; pour le ZAFIR et le BASIC, par exemple, le tableau des dimensions croise ces valeurs. Couvrir toutes les cases dans les deux formes représente vingt-quatre références par produit, et peu d’entrepôts les écoulent toutes.
Avant d’élargir, regardez vos ventes par grain et par diamètre. En général, l’essentiel se concentre sur le 115 et le 125, et le 178 n’est demandé que par quelques clients équipés d’une grosse machine. Celui-là peut se servir sur commande.
3. Support en fibre de verre alésé 22 mm ou support plastique fileté M14
Deux systèmes de montage coexistent dans la gamme de disques flap. La plupart des références ont un support en fibre de verre alésé 22 mm et se montent avec la bride et l’écrou de la meuleuse. D’autres, comme le TURBO et le TURBO INOX, ont un support plastique fileté M14 et se vissent directement sur l’arbre de la machine, sans écrou.
Le M14 fait gagner du temps à chaque changement, mais oblige à poser la question de la machine : la plupart des meuleuses de 115 et 125 vendues en Espagne ont un arbre M14, mais il existe des broches avec d’autres filetages et des machines qui fonctionnent avec des adaptateurs. Indiquer en linéaire quels disques sont filetés et lesquels sont alésés évite le retour classique du disque qui ne se monte pas.
4. Une référence dédiée à l’inox, étiquetée et séparée en linéaire
Un atelier qui travaille l’inox a besoin de disques qui n’ont jamais touché d’acier au carbone, car les particules de fer entraînées par un disque usagé s’incrustent dans l’inox et apparaissent ensuite sous forme de points de rouille. Pour le distributeur, cela signifie une référence dédiée, comme le TURBO INOX, placée à part et étiquetée.
La séparation dépend aussi de la façon de servir : un disque retourné puis remis dans la boîte inox est à l’origine de nombreuses réclamations. Dans la gamme inox, la vente à l’unité doit toujours se faire depuis la boîte d’origine.
5. Échelle d’abrasif et de toile : de l’entrée de gamme à l’usage intensif
Au sein de la famille, ce qui distingue une référence d’une autre, c’est surtout l’abrasif et la quantité de toile. Le BASIC est l’entrée de gamme au meilleur rapport qualité-prix ; le ZAFIR, la référence généraliste pour tous types de métaux ; l’EXPERT associe le zirconium dans les grains grossiers et le corindon dans les grains fins ; le CERAMIC est fabriqué en grains 40, 60 et 80 pour l’inox et les métaux ferreux ; et le HEAVY DUTY a 70 % de toile en plus qu’un disque classique et est conçu pour travailler en grains grossiers.
Monter en gamme a du sens quand le client reprend de nombreux mètres de cordon par jour ou travaille des matériaux durs ; dans un atelier qui en reprend peu, l’entrée de gamme suffit en général. La question utile au comptoir est combien de disques il consomme par semaine et sur quel matériau. Avec ces deux données, on décide si le changement est rentable.
6. Vitesse marquée, machine du client et norme EN 13743
Les disques flap sont des abrasifs appliqués et leur norme européenne de sécurité est l’EN 13743. Ce que le distributeur doit surveiller, c’est la vitesse maximale marquée sur le disque : pour les références de la gamme, elle est de 13 300 tr/min en 115 mm, 12 200 tr/min en 125 mm et 8 600 tr/min en 178 mm. La vitesse nominale de la meuleuse ne doit jamais dépasser celle du disque.
Le 178 se monte sur des meuleuses de 180 mm et jamais sur une machine plus rapide avec un adaptateur. Et le HYBRID a une particularité : son tableau indique une vitesse optimale de 6 000 tr/min en 115 mm et de 5 500 tr/min en 125 mm, bien en dessous de la maximale ; il vaut donc mieux le vendre à ceux qui ont une meuleuse à variateur de vitesse.
7. Diagnostic au comptoir quand le disque « ne dure pas » ou laisse des marques
La plainte la plus fréquente est que le disque ne dure pas, et elle a presque toujours une cause liée à l’utilisation : l’opérateur travaille avec le disque trop à plat et use toute la face d’un coup, appuie pour qu’il coupe davantage, utilise le disque pour enlever de la scorie ou une surépaisseur qui relevait de l’ébarbage, ou a choisi un grain fin pour un cordon haut. Si le client rapporte le disque usé, regardez-le : un bord rongé en escalier ou des lamelles arrachées indiquent des causes différentes.
L’autre plainte est que le disque raye et que les marques se voient à la peinture ou au polissage. C’est généralement un saut de grain : on finit en 40 là où il fallait du 80 ou du 120. Pour la hauteur de cordon et le matériau de base, appuyez-vous sur notre guide des disques flap pour la soudure.
Applications et tableau des questions au comptoir
En approvisionnement industriel, l’application, on ne la voit pas : on vous la raconte. C’est pourquoi il est utile d’organiser la gamme de disques flap pour l’approvisionnement industriel selon les demandes qui arrivent au comptoir, peu nombreuses et toujours les mêmes.
Le tableau reprend les plus courantes, l’information qui manque et ce qu’il faut proposer depuis le linéaire.
| Ce que demande le client | Ce qu’il faut demander | Que proposer |
|---|---|---|
| « Un flap grain 60 pour reprendre des soudures » | Matériau, diamètre de la meuleuse et si le cordon est d’angle ou à plat. | ZAFIR ou BASIC en grain 60, conique pour l’angle et plat pour la surface. |
| « Un disque pour l’inox qui ne laisse pas de taches » | Si le disque va aussi toucher de l’acier sur le même poste. | TURBO INOX dédié, servi depuis sa boîte d’origine. |
| « Quelque chose qui dure plus que celui que j’utilise » | Disques par semaine, matériau et façon de travailler de l’opérateur. | Revoir d’abord l’utilisation ; si la consommation le justifie, EXPERT ou HEAVY DUTY. |
| « Enlever le cordon et le laisser prêt à satiner » | Si la meuleuse a un variateur de vitesse. | HYBRID, qui ébarbe et satine selon l’angle de travail. |
| « Un disque qui n’a pas besoin d’écrou » | Filetage de l’arbre de la meuleuse. | TURBO ou TURBO INOX avec support plastique M14. |
Monter le linéaire de disques flap dans un nouvel entrepôt
Nous recommandons de commencer par une base courte : une référence généraliste en grains 60 et 80, en 115 et 125 mm et dans les deux formes ; la référence inox dans les mêmes grains ; et les grains 40 et 120 en plus petite quantité. Ensuite, la gamme grandit avec les ventes.
Pour le stock minimum, comptez les unités par boîte : le ZAFIR et le BASIC sont conditionnés en boîtes de 30 en 115 et 125 mm et de 10 en 178 mm ; le TURBO, le TURBO INOX et le HEAVY DUTY, en boîtes de 16.
Un client qui passe de l’acier à l’inox
Quand une serrurerie-métallerie qui travaille l’acier commence à fabriquer des garde-corps en inox, la première chose dont elle a besoin de la part de son fournisseur, c’est la règle de séparation : des disques inox uniquement pour l’inox, rangés à part et sans passer d’un poste à l’autre. Mieux vaut le lui expliquer dès le premier jour.
La deuxième, c’est que le disque flap ne termine pas la finition de l’inox apparent : viennent ensuite le satinage ou le polissage. Notre guide des finitions de l’acier inoxydable l’aide à choisir l’aspect final recherché, et avec cette information la vente est complète.
Une réclamation pour consommation excessive
Si un client dit que le nouveau lot dure moins, demandez-lui le disque usagé et le numéro de lot. Le comparer à un disque du lot précédent permet de distinguer en quelques minutes un problème de produit d’un changement d’utilisation.
Erreurs fréquentes dans la vente de disques flap
L’erreur de fond est de traiter le disque flap comme un consommable générique qui se vend au diamètre et au grain, sans autre question. C’est la famille qui dépend le plus de la façon de travailler de l’opérateur, et c’est là qu’un distributeur qui a du métier se distingue de celui qui se contente d’expédier des boîtes.
Vendre des disques flap pour enlever la scorie et la surépaisseur
Sur un cordon haut, de la scorie d’oxycoupage ou une grosse bavure, le disque flap s’use très vite et le client revient en disant qu’il n’a pas de rendement. Ce travail revient aux disques d’ébarbage, et le disque flap intervient après.
Ranger l’inox et l’acier dans le même tiroir
Avec les boîtes inox et d’usage général rangées ensemble et sans étiquette, tôt ou tard un disque utilisé sur acier finit dans un atelier inox et la tache apparaît quelques semaines plus tard.
Remplir le linéaire de toutes les combinaisons de grain et de diamètre
Avoir les vingt-quatre références de chaque produit immobilise un stock qui ne tourne presque pas et prend la place de ce qui part en rupture. Mieux vaut une base courte bien assortie et le reste sur commande.
Vendre le HYBRID ou le 178 sans demander la machine
Le HYBRID donne son meilleur rendement à une vitesse optimale basse, et le 178 ne se monte que sur des meuleuses de 180 mm. Les vendre sans poser la question se traduit par un mauvais résultat ou un risque pour l’opérateur.
Disques flap Abrasteel pour l’approvisionnement industriel

Disque flap BASIC
Entrée de gamme au meilleur rapport qualité-prix, pour tous types de matériaux, en grains 40 à 120 et en 115, 125 et 178 mm.

Disque flap ZAFIR
Référence généraliste pour tous types de métaux, avec support en fibre de verre et la matrice complète de grains et de diamètres.

Disque flap TURBO INOX
Dédié à l’acier inoxydable sur surfaces planes, avec un support plastique M14 qui se monte sans écrou. Boîte de 16.

Disque flap HYBRID
Lamelles céramiques et de conditionnement de surface qui ébarbent et satinent en une seule étape selon l’angle de travail.
La gamme complète se trouve dans disques flap Abrasteel. Si un client hésite entre disques flap et disques fibre pour reprendre des cordons, notre guide sur les différences entre disques fibre et disques flap l’aide à trancher, et le catalogue technique reprend les grains, diamètres, vitesses et unités par boîte de toute la famille.
Abrasteel, fournisseur technique de l’approvisionnement industriel
Chez Abrasteel, nous fabriquons et distribuons, et nous travaillons avec des entrepôts, des quincailleries industrielles et des distributeurs qui vendent des disques flap à des ateliers de tous types. La vente se joue au comptoir, avec des questions sur la machine, le matériau et le travail.
- Nous vous aidons à dimensionner la matrice de grains, de diamètres et de formes selon vos ventes réelles.
- Nous préparons des informations pour le comptoir : vitesses, systèmes de montage et référence à proposer pour chaque demande.
- Nous séparons la gamme inox et vous indiquons comment l’étiqueter et la servir.
- Nous examinons avec vous les disques usagés d’une réclamation pour distinguer une cause liée à l’utilisation d’une cause liée au produit.
Si vous souhaitez revoir votre linéaire de disques flap pour l’approvisionnement industriel ou former votre équipe de comptoir, vous pouvez nous écrire depuis la page contact et nous l’étudierons avec vos ventes sous les yeux.
L’opération complémentaire, le polissage et le lustrage qui suivent la reprise au disque flap, est traitée dans disques de polissage pour l’approvisionnement industriel.
Questions fréquentes (FAQs)
Quelle différence entre ce guide et celui des disques d’ébarbage pour approvisionnement industriel ?
Celui sur l’ébarbage traite de l’achat récurrent de disques pour enlever de la matière. Celui-ci se concentre sur le disque flap et la reprise du cordon : quels grains, formes et supports avoir et quoi demander au comptoir.
Quels grains et diamètres de disque flap faut-il toujours avoir en stock ?
Comme base, les grains 60 et 80 en 115 et 125 mm, en forme plate et conique, et la référence inox dans les mêmes grains. Le reste, selon vos propres ventes.
Quand vendre un disque flap conique et quand un disque plat ?
Le conique travaille avec le bord et passe mieux dans les cordons d’angle et les coins. Le plat pose plus de toile et a un meilleur rendement sur les grandes surfaces, meuleuse presque à plat.
Quel avantage offre le support M14 par rapport à l’alésage de 22 mm ?
Le disque à support M14 se visse sur l’arbre de la meuleuse sans écrou, et le changement est plus rapide. En contrepartie, l’arbre de la machine doit être en M14 : posez la question avant de le vendre.
Quelle norme de sécurité s’applique aux disques flap ?
Les disques flap sont des abrasifs appliqués et la norme européenne de sécurité qui leur correspond est l’EN 13743. Vérifiez toujours que la vitesse maximale marquée sur le disque est égale ou supérieure à celle de la meuleuse.
Que répondre à un client qui dit que son disque flap ne dure pas ?
Demandez-lui le disque usagé et quel travail il fait. En général, il travaille avec le disque trop à plat, appuie trop ou utilise des disques flap pour enlever de la scorie ou une surépaisseur qui relevait de l’ébarbage. Si l’utilisation est correcte, comparez avec un disque du lot précédent.
Conseil Abrasteel
Vous vendez des disques flap aux ateliers ?
Nous vous aidons à organiser le linéaire et les réponses au comptoir.
Contactez-nous
Laissez-nous vos coordonnées et l’un de nos commerciaux vous contactera immédiatement.