
Disques de coupe pour la fabrication métallique en 2026
Disques abrasifs
Guide technique pour choisir des disques de coupe pour la fabrication métallique en atelier : débit à longueur de profilés, de tubes et de tôles en série pour la préfabrication, pièces qui passent directement au gabarit de soudage, et maîtrise de la bavure et de l’équerrage.
Voici les 7 critères que nous recommandons de vérifier :
- Poste de coupe : tronçonneuse à disque abrasif, meuleuse ou les deux dans le même atelier
- Fiche de débit : séries de pièces identiques ou coupes d’ajustage ponctuelles
- Section à couper : tube, profilé ouvert, plat ou tôle
- Équerrage et tolérance de longueur pour que la pièce entre dans le gabarit
- Bavure et bord brûlé sur la face qui sera ensuite soudée
- Séparation des disques dans un atelier qui mélange acier, inox et aluminium
- Épaisseur du disque, vitesse de la machine et consommation par poste de travail
Dans un atelier de fabrication métallique, la coupe est la première opération de presque tous les ordres de fabrication, et aussi la plus répétée. Avant que le soudeur ne pointe un châssis, quelqu’un a dû débiter dans la barre vingt tubes de 40×40 à la même longueur, quarante goussets en plat et les bandes de tôle des renforts. Bien choisir les disques de coupe pour la fabrication métallique détermine si ces pièces arrivent au banc d’assemblage prêtes à entrer dans le gabarit ou si chacune doit être reprise avant soudage.
Ce qui distingue l’atelier d’un chantier ou d’une réparation, c’est la répétition. Une coupe légèrement hors d’équerre sur une pièce isolée se corrige en une minute ; le même défaut sur une série de cent traverses ouvre des jeux à toutes les liaisons et déforme l’ensemble au soudage. C’est pourquoi on juge les disques de coupe pour la fabrication métallique sur la façon dont ils coupent la cinquantième pièce, et non sur la vitesse à laquelle ils entrent dans la première.
La coupe conditionne aussi le travail des postes suivants : la bavure intérieure d’un tube l’empêche de s’emboîter sur le manchon d’une liaison, et une longueur qui varie d’un demi-millimètre d’une pièce à l’autre s’accumule sur un châssis de six modules. Dans ce guide, vous trouverez les sept critères que nous passons en revue avec les ateliers de préfabrication, leur application par type de pièce et les erreurs que nous voyons le plus souvent au poste de coupe.
Il convient de bien délimiter le sujet. Si vous cherchez des critères généraux de matériau, de diamètre, d’épaisseur et de gamme indépendamment du secteur, la référence est notre guide des disques de coupe pour le métal. Si votre travail consiste à couper des profilés de charpente au montage ou sur chantier, ou des pièces déjà installées, les contenus sur les disques de coupe pour structures métalliques et sur la découpe de structures métalliques couvrent ce cas. Et la vue d’ensemble de toutes les familles abrasives de la ligne se trouve dans abrasifs pour la fabrication métallique. Cet article reste au poste de coupe de l’atelier : débit à longueur, en série, de pièces destinées au soudage. Les opérations suivantes sont traitées dans disques d’ébarbage pour la fabrication métallique et disques flap pour la fabrication métallique.
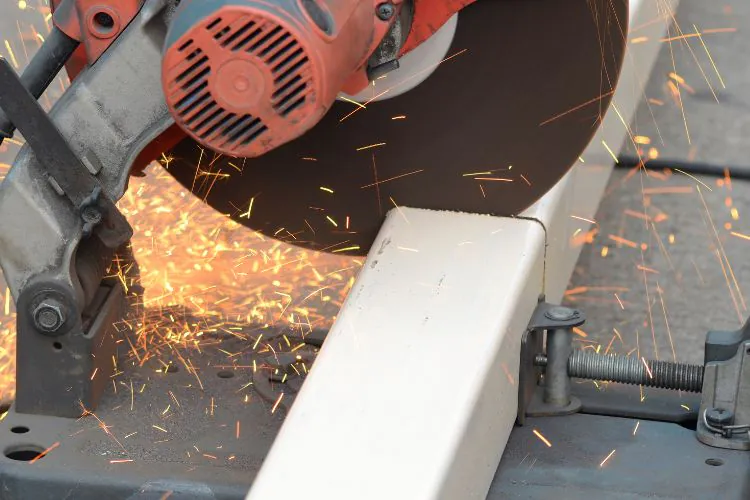
7 critères pour choisir des disques de coupe en fabrication métallique
1. Poste de coupe : tronçonneuse à disque abrasif, meuleuse ou les deux dans le même atelier
La plupart des ateliers de fabrication disposent de deux façons de couper à l’abrasif. La tronçonneuse à disque abrasif, avec étau et bras pivotant, sert à débiter à longueur le tube et le profilé léger contre une butée fixe ; la meuleuse est réservée aux découpes de tôle, aux ajustages au banc et aux coupes que la tronçonneuse ne peut pas atteindre. Beaucoup d’ateliers ont en plus une scie à ruban pour le profilé lourd et le plein, et il vaut mieux que chaque machine ait un rôle clair, car chacune demande un disque différent, ou aucun.
Sur une meuleuse de 115 ou 125 mm, l’opérateur corrige la trajectoire avec le corps ; sur la tronçonneuse, le disque descend guidé par le bras et la moindre flexion latérale se traduit par une coupe hors d’équerre. Avant de parler de références, faites l’inventaire des machines de coupe de l’atelier avec leur diamètre, leur alésage et leur vitesse maximale.
2. Fiche de débit : séries de pièces identiques ou coupes d’ajustage ponctuelles
La fiche de débit en dit long sur le disque qui convient. Quand il s’agit de séries de pièces identiques, comme les traverses d’un châssis, les montants d’un rayonnage ou les pieds d’un établi, il faut une référence qui garde le même comportement du début à la fin du lot, car l’opérateur règle la pression et l’avance sur les premières pièces puis travaille de mémoire. Pour les coupes d’ajustage ponctuelles, on recherche surtout la maniabilité à la meuleuse.
Pour les longues séries, nous recommandons d’organiser le débit avant de couper : regrouper les pièces d’un même profilé et couper d’abord les plus longues. Le disque s’use ainsi sur un travail homogène et il est plus facile de voir quand le changer.
3. Section à couper : tube, profilé ouvert, plat ou tôle
On ne coupe pas un tube à paroi mince comme un plat de 10 mm. Dans le tube, le disque entre et sort plusieurs fois de la matière au cours de la coupe, passe par les angles et par les faces, et si l’avance est brusque en arrivant à la paroi inférieure, une bavure se forme vers l’intérieur. Dans le profilé ouvert, comme la cornière ou l’UPN, l’épaisseur change entre l’âme et l’aile, et le disque doit garder la ligne en passant de l’une à l’autre.
La tôle en bandes se coupe à la meuleuse et à la règle, et la difficulté est de garder la ligne sur les coupes longues sans chauffer la tôle au point de la déformer. Il est donc utile d’avoir au moins deux épaisseurs de disque : une fine pour le tube et la tôle, et une plus rigide pour le plat épais et le profilé plein.
4. Équerrage et tolérance de longueur pour que la pièce entre dans le gabarit
Une pièce destinée à un gabarit de soudage doit entrer sans forcer. Si la coupe sort hors d’équerre, la liaison reste ouverte d’un côté ; le soudeur la comble avec du métal d’apport et la chaleur supplémentaire tire sur l’ensemble. Sur plusieurs liaisons successives, l’erreur s’additionne et l’ensemble sort vrillé ou hors cote.
Sur la tronçonneuse, l’équerrage dépend de trois choses : un étau bien calibré, une pièce qui repose sur toute sa longueur et un disque qui ne fléchit pas en descendant. Un disque trop fin pour la section, ou forcé avec beaucoup de pression, se courbe dans la coupe et laisse une face oblique. Si l’atelier fabrique de la charpente marquée CE selon l’EN 1090, la coupe entre en outre dans son contrôle de production en usine, et les tolérances des pièces sont fixées par l’EN 1090-2 : une raison de plus pour définir disque et procédure par poste.
5. Bavure et bord brûlé sur la face qui sera ensuite soudée
La coupe abrasive laisse toujours un peu de bavure et une bande de bord échauffé ; ce qui change avec le disque, c’est leur importance. La bavure du bord extérieur s’enlève en une passe ; celle qui reste à l’intérieur du tube ne se voit pas et empêche l’entrée des bouchons, des inserts ou des manchons de liaison.
Quand le bord coupé part directement au soudage, il doit sortir propre et sans calamine brûlée. Sur la tôle et le tube de faible épaisseur, la préparation est généralement un bord droit, et le bord de coupe constitue le joint lui-même ; sur des épaisseurs plus fortes, il faudra chanfreiner ensuite, selon les préparations décrites par la NF EN ISO 9692-1, et c’est alors le travail du poste d’ébarbage. Plus la coupe est nette, moins on passe de temps à ce second poste.
6. Séparation des disques dans un atelier qui mélange acier, inox et aluminium
Un atelier de fabrication peut avoir le même jour une série de châssis en acier au carbone, un garde-corps inox pour un client et quelques profilés aluminium pour une façade. Si le poste de coupe utilise le même disque pour tout, l’inox est contaminé par des particules d’acier qui rouillent ensuite, et l’aluminium encrasse la périphérie du disque jusqu’à ce qu’il ne coupe plus.
Le plus simple est d’attribuer un disque par matériau et de le marquer : une boîte pour l’acier, une pour l’inox et une pour l’aluminium. Si la tronçonneuse travaille presque toujours sur de l’acier, il est plus pratique de la réserver à l’acier et de couper l’inox et l’aluminium à la meuleuse sur un poste séparé.
7. Épaisseur du disque, vitesse de la machine et consommation par poste de travail
L’épaisseur du disque conditionne la rigidité, la chaleur et la matière perdue à chaque coupe. Le disque de coupe TOP, par exemple, existe en 1, 1,6, 2, 2,5 et 3,2 mm : le disque de 1 mm laisse une coupe étroite et rapide dans le tube et la tôle fine, tandis que ceux de 2,5 et 3,2 mm résistent mieux à la pression latérale dans le profilé épais. Sur une série de cent pièces, le millimètre d’écart de largeur de coupe compte aussi dans le calcul de la longueur de chaque pièce.
La vitesse n’admet aucune marge : celle de la machine ne doit jamais dépasser celle indiquée sur le disque, et la norme EN 12413 impose que les disques agglomérés portent cette indication. Dans la gamme TOP, le disque de 115 mm travaille jusqu’à 13 300 tr/min, celui de 125 mm jusqu’à 12 200 tr/min, celui de 180 mm jusqu’à 8 600 tr/min et celui de 230 mm jusqu’à 6 600 tr/min. Ce point réglé, la dernière donnée est la consommation : compter combien de disques le poste use par équipe est le moyen le plus simple de savoir si la référence convient à votre série.
Applications et tableau technique par pièce d’atelier
Pour choisir des disques de coupe pour la fabrication métallique, il vaut mieux classer par type de pièce et par machine plutôt que par matériau. Un tube carré à la tronçonneuse et une bande de tôle à la meuleuse peuvent être du même acier et demander des disques très différents.
Le tableau suivant résume les pièces qui sortent le plus souvent du poste de coupe d’un atelier de préfabrication, le facteur qui conditionne le plus le résultat et l’approche de disque que nous recommandons dans chaque cas.
| Pièce et machine | Contrainte principale | Approche de disque recommandée |
|---|---|---|
| Tube carré ou rectangulaire pour châssis, à la tronçonneuse | Équerrage répété et bavure vers l’intérieur du tube. | Disque fin et rigide adapté à la section, avance régulière au passage de la paroi inférieure. |
| Cornière, UPN et plat pour goussets et renforts | Changement d’épaisseur entre âme et aile, et plus de temps dans la matière. | Épaisseur de 2,5 ou 3,2 mm pour que le disque ne fléchisse pas et garde la ligne. |
| Bandes et découpes de tôle à la meuleuse | Ligne droite sur les coupes longues et chaleur qui déforme la tôle. | Disque de 1 ou 1,6 mm et passes guidées à la règle, sans précipitation. |
| Pièces inox pour garde-corps et serrurerie | Contamination ferritique et coloration du bord. | Référence dédiée à l’inox, sur un poste ou dans une boîte à part. |
| Profilés aluminium pour façades et châssis légers | Encrassement du disque et coupe qui n’avance plus. | Disque spécifique pour l’aluminium et les matériaux tendres. |
Coupe de tube pour châssis et structures soudées en série
C’est le travail le plus courant de l’atelier de préfabrication : bâtis de machines, supports, rayonnages industriels, chariots et tables. Le tube est coupé à la tronçonneuse contre une butée de longueur et les pièces passent dans un gabarit où elles sont pointées. Si l’équerrage ou la longueur varient, le gabarit ne remplit plus son rôle et le monteur doit caler ou serrer chaque liaison.
La butée et l’étau se vérifient une fois ; le disque, lui, s’use pièce après pièce, et c’est là qu’apparaissent les écarts en milieu de lot. C’est pourquoi nous recommandons de remesurer à intervalles réguliers et systématiquement après un changement de disque.
Profilés et plats pour goussets, platines et renforts
Les goussets, platines d’appui et renforts se débitent dans du plat ou du profilé ouvert, souvent en biais. Le disque passe plus de temps dans la matière, et un disque trop fin se courbe et laisse une face en biseau qui ne porte plus ensuite contre le profilé.
Pour ces pièces, nous préférons des disques plus épais et une avance constante, et contrôler le gousset à l’équerre de l’atelier avant de l’envoyer au montage.
Découpes de tôle et ajustages au banc d’assemblage
Au banc d’assemblage, la meuleuse règle ce qui n’est pas sorti juste du poste de coupe : une découpe de tôle pour un bouchon, une retouche de longueur ou une coupe d’ajustage sur une pièce déjà présentée. Ce sont des coupes courtes, avec une pièce parfois tenue par un simple serre-joint, et le plus important est le contrôle : un disque qui coupe sans exiger de pression et une posture qui garde la main ferme.
Si les ajustages au banc sont nombreux, vérifiez d’abord le poste de coupe : c’est souvent le signe que le débit, la butée ou le disque de la tronçonneuse ne sont pas bien réglés. Pour la chaudronnerie lourde, avec tôle épaisse et viroles, le contenu spécifique est disques de coupe pour la chaudronnerie.
Erreurs fréquentes lors du débit à longueur en série
L’erreur que nous voyons le plus souvent est de lancer une série sans mesurer la première pièce. Le problème apparaît quand le soudeur essaie d’assembler le châssis et que rien ne s’emboîte, avec la matière déjà coupée et la correction à faire à la main, pièce par pièce.
Forcer l’avance de la tronçonneuse pour finir la série plus vite
Appuyer sur le bras de la tronçonneuse pour faire descendre le disque plus vite est le moyen le plus direct de perdre l’équerrage. Le disque fléchit, chauffe, le bord bleuit et la bavure augmente. En outre, un disque forcé s’use de façon irrégulière et cesse de couper droit avant l’heure. Une avance constante, qui laisse travailler le disque, termine la série plus tôt qu’une avance forcée entrecoupée d’arrêts pour rectifier les pièces.
Laisser la bavure au soudeur
Envoyer les pièces au montage sans enlever la bavure reporte le travail sur un poste plus coûteux et moins bien équipé pour le faire. Le soudeur doit la limer ou passer la meuleuse avec la pièce déjà dans le gabarit, et s’il ne le fait pas, la liaison garde du jeu ou des impuretés dans le joint. Le plus logique est que le poste de coupe livre les pièces ébavurées.
Utiliser le même disque pour l’acier, l’inox et l’aluminium
Profiter du disque monté pour couper une pièce en inox ou un profilé aluminium « parce qu’il n’y en a qu’une » coûte souvent cher : des particules d’acier restent sur l’inox et ressortent en points de rouille après la livraison, et sur l’aluminium le disque s’encrasse.
Mal soutenir la pièce et laisser la coupe pincer le disque
Quand la barre ne repose pas sur toute sa longueur, la matière fléchit en fin de coupe et referme la saignée sur le disque : c’est là que se produit l’à-coup, et le disque peut casser. Des servantes à rouleaux à hauteur de table et une pièce bien serrée dans l’étau évitent la plupart de ces cas.
Disques de coupe Abrasteel pour l’atelier de fabrication

Disques de coupe TOP
Pour les alliages ferreux et l’inox, de 115 à 230 mm et en épaisseurs de 1 à 3,2 mm pour le tube fin ou le profilé épais.

Disque de coupe BASIC
Coupes rapides dans les alliages d’acier, en 1,6 mm d’épaisseur dans les dimensions les plus courantes et en 2 mm dans les grandes.

Disque de coupe XTREM
Conçu pour l’acier inoxydable, de 115 à 230 mm et de 1 à 2 mm, pour disposer d’une boîte dédiée à l’inox dans l’atelier.

Disque de coupe ALU
Spécifique pour l’aluminium et les matériaux tendres, en 1,3 mm d’épaisseur en 115 et 125 mm.
La gamme complète se trouve dans disques de coupe Abrasteel, et pour l’ébavurage et le chanfreinage qui suivent la coupe, vous pouvez consulter la famille des disques d’ébarbage. Si vous voulez vérifier diamètres, épaisseurs, vitesses et conditionnements avant de fixer la référence de chaque poste, le catalogue technique regroupe les données de toute la gamme.
Abrasteel comme fournisseur technique pour la fabrication métallique
Chez Abrasteel, nous travaillons avec des ateliers de préfabrication, de serrurerie industrielle et de fabrication de châssis et de structures soudées, et nous savons qu’au poste de coupe la discussion technique commence par la série : quels profilés sont coupés, sur quelle machine, avec quelle tolérance et ce qui arrive à la pièce juste après la coupe.
- Nous passons en revue l’inventaire des machines de coupe de l’atelier pour adapter le diamètre, l’alésage et la vitesse maximale de chaque référence.
- Nous proposons des épaisseurs de disque par type de section, en distinguant le tube et la tôle fine du plat et du profilé épais.
- Nous aidons à séparer les références par matériau pour que l’inox et l’aluminium ne partagent pas le disque de l’acier.
- Nous assurons la continuité d’approvisionnement pour que le poste de coupe ne change pas de référence en cours de commande.
Si vous voulez revoir quels disques de coupe pour la fabrication métallique conviennent à chaque poste de votre atelier, ou si vous avez des problèmes d’équerrage ou de bavure sans savoir s’ils viennent du disque ou de la machine, vous pouvez nous écrire depuis la page contact et nous l’examinerons avec vos pièces et votre fiche de débit sous les yeux.
Pour la finition des pièces soudées, une fois coupées et assemblées, le guide complémentaire présente les critères pour polir les pièces de fabrication métallique.
Questions fréquentes (FAQs)
Quelle est la différence entre ce guide et celui des disques de coupe pour le métal ?
Le guide des disques de coupe pour le métal réunit les critères généraux de produit : matériau, épaisseur, diamètre, gamme et sécurité, sans secteur particulier. Celui-ci se concentre sur le poste de coupe de l’atelier de fabrication : des pièces débitées à longueur et en série, à la tronçonneuse et à la meuleuse, qui passent ensuite au gabarit de soudage.
Tronçonneuse à disque abrasif ou meuleuse pour couper du tube en série ?
Pour des séries de tubes et de profilés légers à la même longueur, la tronçonneuse avec étau et butée fixe donne des coupes plus répétables et d’équerre. La meuleuse reste pour les découpes de tôle, les coupes d’ajustage au banc et les pièces qui n’entrent pas dans la tronçonneuse. Pour le profilé lourd et le plein, beaucoup d’ateliers préfèrent la scie à ruban.
Quelle épaisseur de disque convient pour débiter des profilés à longueur ?
Cela dépend de la section. Pour le tube à paroi mince et la tôle, un disque de 1 ou 1,6 mm coupe vite et avec peu de perte de matière. Pour le plat épais, la cornière ou l’UPN, un disque de 2,5 ou 3,2 mm résiste mieux à la pression latérale et garde la ligne sans se courber dans la coupe.
Comment obtenir des coupes d’équerre répétables sur toute la série ?
En calibrant l’étau de la tronçonneuse, en faisant reposer la barre sur toute sa longueur, en utilisant un disque d’une rigidité adaptée à la section et sans forcer l’avance. Il convient de mesurer la première pièce avant de lancer la série, puis de répéter le contrôle à intervalles réguliers et après chaque changement de disque.
Faut-il enlever la bavure de coupe avant de souder ?
Oui. La bavure, surtout celle qui reste à l’intérieur du tube, empêche les pièces de bien s’emboîter dans le gabarit et laisse des impuretés dans le joint. Le plus efficace est que le poste de coupe livre les pièces ébavurées ou qu’une étape d’ébavurage soit définie avant le montage.
Puis-je utiliser le même disque pour l’acier, l’inox et l’aluminium à l’atelier ?
Ce n’est pas recommandé. Le disque qui a coupé de l’acier laisse sur l’inox des particules qui rouillent ensuite, et l’aluminium encrasse le disque jusqu’à ce qu’il ne coupe plus. Le plus pratique est d’avoir une référence et une boîte par matériau, et si la tronçonneuse travaille presque toujours sur de l’acier, de couper l’inox et l’aluminium sur un poste séparé.
Conseil Abrasteel
Vous débitez profilés et tubes en série ?
Nous vous aidons à définir le disque et l’épaisseur pour chaque poste de coupe.
Contactez-nous
Laissez-nous vos coordonnées et l’un de nos commerciaux vous contactera immédiatement.