
Discos de corte para fabricación de metal en 2026
Discos abrasivos
Guía técnica para elegir discos de corte para fabricación de metal en el taller: corte a medida de perfiles, tubo y chapa en serie para prefabricado, piezas que pasan directas a la plantilla de soldadura y control de rebaba y escuadra.
Estos son los 7 criterios que recomendamos revisar:
- Puesto de corte: tronzadora de disco abrasivo, amoladora o las dos en el mismo taller
- Lista de despiece: series de piezas iguales frente a cortes sueltos de ajuste
- Sección que se corta: tubo, perfil abierto, pletina o chapa
- Escuadra y tolerancia de longitud para que la pieza entre en la plantilla
- Rebaba y borde quemado en la cara que después se suelda
- Separación de discos en un taller que mezcla acero, inox y aluminio
- Espesor del disco, velocidad de la máquina y consumo por turno de corte
En un taller de fabricación metálica el corte es la primera operación de casi todas las órdenes de trabajo, y también la que más se repite. Antes de que el soldador puntee un bastidor, alguien ha tenido que sacar de la barra veinte tubos de 40×40 a la misma longitud, cuarenta cartelas de pletina y las tiras de chapa de los refuerzos. Elegir bien los discos de corte para fabricación de metal decide si esas piezas llegan al banco de montaje listas para entrar en la plantilla o si cada una necesita un repaso antes de soldarla.
Lo que diferencia el taller de una obra o de una reparación es la repetición. Un corte un poco fuera de escuadra en una pieza suelta se corrige en un minuto; el mismo defecto en una serie de cien travesaños abre holguras en todas las uniones y deforma el conjunto al soldar. Por eso los discos de corte para fabricación de metal se juzgan por cómo cortan la pieza cincuenta, no por lo rápido que entran en la primera.
El corte también marca el trabajo de los puestos que vienen detrás: la rebaba interior de un tubo impide que encaje en el macho de una unión, y una longitud que baila medio milímetro entre piezas se acumula en un bastidor de seis módulos. En esta guía verás los siete criterios que revisamos con talleres de prefabricado, cómo se aplican por tipo de pieza y los errores que más vemos en el puesto de corte.
Conviene delimitar bien el alcance. Si buscas criterios generales de material, diámetro, espesor y gama al margen del sector, la referencia es nuestra guía de discos de corte para metal. Si tu trabajo es cortar perfiles de estructura en montaje u obra, o piezas ya instaladas, los contenidos de discos de corte para estructuras metálicas y de corte de estructuras metálicas cubren ese escenario. Y la visión de todas las familias abrasivas en la línea está en abrasivos para fabricación metálica. Este artículo se queda en el puesto de corte del taller: corte a medida, en serie, para piezas que van a soldarse. Las operaciones siguientes las tratamos en discos de desbaste para fabricación de metal y discos de láminas para fabricación de metal.
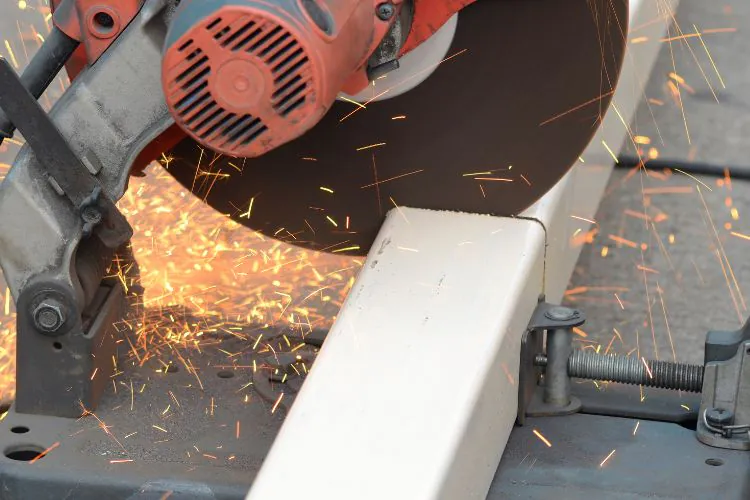
7 criterios para elegir discos de corte en fabricación de metal
1. Puesto de corte: tronzadora de disco abrasivo, amoladora o las dos en el mismo taller
La mayoría de talleres de fabricación tienen dos formas de cortar con abrasivo. La tronzadora de disco abrasivo, con mordaza y brazo abatible, sirve para sacar tubo y perfil ligero a medida con un tope fijo; la amoladora se queda para recortes de chapa, ajustes en el banco y cortes que la tronzadora no alcanza. Muchos talleres tienen además una sierra de cinta para perfil pesado y macizo, y conviene que cada máquina tenga claro qué corta, porque cada una pide un disco distinto o ninguno.
En la amoladora de 115 o 125 mm el operario corrige la trayectoria con el cuerpo; en la tronzadora el disco baja guiado por el brazo y cualquier flexión lateral sale como un corte fuera de escuadra. Antes de hablar de referencias, haz el inventario de máquinas de corte del taller con su diámetro, su agujero y su velocidad máxima.
2. Lista de despiece: series de piezas iguales frente a cortes sueltos de ajuste
La hoja de despiece dice mucho del disco que conviene. Cuando salen series de piezas iguales, como travesaños de un bastidor, montantes de una estantería o patas de una mesa de trabajo, interesa una referencia que mantenga el mismo comportamiento de principio a fin del lote, porque el operario ajusta presión y avance en las primeras piezas y luego trabaja de memoria. En los cortes sueltos de ajuste lo que se busca es manejabilidad con la amoladora.
En series largas recomendamos ordenar la barra antes de cortar: agrupar las piezas del mismo perfil y cortar primero las largas. Así el disco se desgasta en un trabajo homogéneo y es más fácil ver cuándo toca cambiarlo.
3. Sección que se corta: tubo, perfil abierto, pletina o chapa
No se corta igual un tubo de pared fina que una pletina de 10 mm. En el tubo el disco entra y sale varias veces de material a lo largo del corte, pasa por las esquinas y por las caras, y si el avance es brusco al llegar a la pared inferior se forma rebaba hacia dentro. En el perfil abierto, como angular o UPN, la sección cambia de espesor entre alma y ala, y el disco tiene que mantener la línea cuando pasa de una a otra.
La chapa en tiras se corta con amoladora y regla, y el problema es mantener la línea en cortes largos sin calentar la chapa hasta deformarla. Por eso conviene tener al menos dos espesores de disco: uno fino para tubo y chapa, y otro más rígido para pletina gruesa y perfil macizo.
4. Escuadra y tolerancia de longitud para que la pieza entre en la plantilla
Una pieza que va a una plantilla de soldadura tiene que entrar sin forzar. Si el corte sale fuera de escuadra, la unión queda abierta por un lado; el soldador la rellena con aporte y el calor extra tira del conjunto. Con varias uniones seguidas el error se suma y el conjunto sale torcido o fuera de cota.
En la tronzadora la escuadra depende de tres cosas: que la mordaza esté bien calibrada, que la pieza apoye en toda su longitud y que el disco no flexe al bajar. Un disco demasiado fino para la sección, o forzado con mucha presión, se curva dentro del corte y deja una cara oblicua. Si el taller fabrica estructura con marcado CE según la EN 1090, el corte entra además en su control de producción en fábrica, y las tolerancias de las piezas las marca la EN 1090-2: otro motivo para fijar disco y procedimiento por puesto.
5. Rebaba y borde quemado en la cara que después se suelda
El corte abrasivo deja siempre algo de rebaba y una franja de borde calentado; lo que cambia con el disco es cuánta. La rebaba del borde exterior se quita con una pasada; la que queda hacia dentro del tubo no se ve e impide que entren tapones, insertos o machos de unión.
Cuando el borde cortado va directamente a soldar, conviene que salga limpio y sin cascarilla quemada. En chapa y tubo de poco espesor la preparación suele ser a tope recto, y el borde de corte es la propia junta; en espesores mayores habrá que biselar después, con las preparaciones que recoge la UNE-EN ISO 9692-1, y eso ya es trabajo del puesto de desbaste. Cuanto mejor salga el corte, menos tiempo se pasa en ese segundo puesto.
6. Separación de discos en un taller que mezcla acero, inox y aluminio
Un taller de fabricación puede tener el mismo día una serie de bastidores en acero al carbono, una barandilla de inox para un cliente y unos perfiles de aluminio para un cerramiento. Si el puesto de corte usa el mismo disco para todo, el inox queda contaminado con partículas de acero que luego se oxidan, y el aluminio embota la periferia del disco hasta que deja de cortar.
Lo práctico es asignar disco por material y marcarlo: una caja para acero, otra para inox y otra para aluminio. Si la tronzadora trabaja casi siempre en acero, resulta más cómodo dejarla para acero y cortar el inox y el aluminio con amoladora en un puesto aparte.
7. Espesor del disco, velocidad de la máquina y consumo por turno de corte
El espesor del disco condiciona la rigidez, el calor y el material que se pierde en cada corte. En el disco de corte TOP, por ejemplo, conviven espesores de 1, 1,6, 2, 2,5 y 3,2 mm: el de 1 mm deja un corte estrecho y rápido en tubo y chapa fina, y los de 2,5 y 3,2 mm aguantan mejor la presión lateral en perfil grueso. En una serie de cien piezas, el milímetro de diferencia en la anchura del corte también cuenta al calcular la longitud de cada pieza.
La velocidad no admite margen: la de la máquina nunca puede superar la que marca el disco, y la norma EN 12413 exige que los discos aglomerados lleven ese dato marcado. En el TOP, el de 115 mm trabaja hasta 13.300 RPM, el de 125 mm hasta 12.200 RPM, el de 180 mm hasta 8.600 RPM y el de 230 mm hasta 6.600 RPM. Con eso claro, el último dato es el consumo: contar cuántos discos gasta el puesto por turno es la forma más sencilla de saber si la referencia funciona en tu serie.
Aplicaciones y tabla técnica por pieza de taller
Al elegir discos de corte para fabricación de metal conviene ordenar por tipo de pieza y por máquina antes que por material. Un tubo cuadrado en tronzadora y una tira de chapa con amoladora pueden ser del mismo acero y pedir discos muy distintos.
La tabla siguiente resume las piezas que más salen del puesto de corte en un taller de prefabricado, con lo que más condiciona el resultado y el enfoque de disco que recomendamos en cada caso.
| Pieza y máquina | Restricción principal | Enfoque de disco recomendado |
|---|---|---|
| Tubo cuadrado o rectangular para bastidores, en tronzadora | Escuadra repetida y rebaba hacia el interior del tubo. | Disco fino y rígido para la sección, avance regular al cruzar la pared inferior. |
| Angular, UPN y pletina para cartelas y refuerzos | Cambio de espesor entre alma y ala, y más tiempo dentro del material. | Espesor de 2,5 o 3,2 mm para que el disco no flexe y mantenga la línea. |
| Tiras y recortes de chapa con amoladora | Línea recta en cortes largos y calor que deforma la chapa. | Disco de 1 o 1,6 mm y pasadas guiadas con regla, sin apurar. |
| Piezas de inox para barandillas y carpintería | Contaminación ferrítica y coloración del borde. | Referencia dedicada a inox, en un puesto o caja separada. |
| Perfiles de aluminio para cerramientos y bastidores ligeros | Embotamiento del disco y corte que deja de avanzar. | Disco específico para aluminio y materiales blandos. |
Corte de tubo para bastidores y estructuras soldadas en serie
Es el trabajo más típico del taller de prefabricado: bastidores de máquina, soportes, estanterías industriales, carros y mesas. El tubo se corta en tronzadora contra un tope de longitud y las piezas pasan a una plantilla donde se puntean. Si la escuadra o la longitud varían, la plantilla deja de cumplir su función y el montador tiene que calzar o apretar cada unión.
El tope y la mordaza se revisan una vez; el disco se desgasta pieza a pieza, y es ahí donde aparecen las desviaciones a mitad de lote. Por eso recomendamos volver a medir cada cierto número de piezas y siempre después de cambiar de disco.
Perfiles y pletina para cartelas, placas y refuerzos
Las cartelas, placas de base y refuerzos se sacan de pletina o de perfil abierto, a menudo en ángulo. El disco pasa más tiempo dentro del material, y uno demasiado fino se curva y deja una cara en cuña que luego no asienta contra el perfil.
Para estas piezas preferimos espesores de disco más altos y avance constante, y comprobar la cartela con la escuadra del taller antes de mandarla al montaje.
Recortes de chapa y ajustes en el banco de montaje
En el banco de montaje la amoladora resuelve lo que no ha salido del puesto de corte: un recorte de chapa para un tapón, un retoque de longitud o un corte de ajuste en una pieza ya presentada. Son cortes cortos, con la pieza a veces sujeta solo con un sargento, y lo que más importa es el control: un disco que entra sin exigir presión y una postura que deje la mano firme.
Si los ajustes en banco son muchos, revisa antes el puesto de corte: suele ser un aviso de que el despiece, el tope o el disco de la tronzadora no están bien ajustados. Para la parte de calderería pesada, con chapa gruesa y virolas, el contenido específico es discos de corte para calderería.
Errores frecuentes al cortar a medida en serie
El error que más vemos es lanzar una serie sin medir la primera pieza. El problema aparece cuando el soldador intenta montar el bastidor y nada encaja, con el material ya cortado y la corrección por hacer a mano, pieza a pieza.
Forzar el avance en la tronzadora para sacar la serie antes
Cargar el brazo de la tronzadora para que el disco baje más rápido es la forma más directa de perder la escuadra. El disco flexa, se calienta, el borde sale azulado y la rebaba aumenta. Además, un disco forzado se desgasta de forma irregular y deja de cortar recto antes de tiempo. Un avance constante, dejando que el disco trabaje, termina la serie antes que uno forzado con paradas para rectificar piezas.
Dejar la rebaba para el soldador
Mandar las piezas a montaje sin quitar la rebaba traslada el trabajo a un puesto más caro y peor preparado para hacerlo. El soldador tiene que limarla o pasar la amoladora con la pieza ya en la plantilla, y si no lo hace la unión queda con holgura o con suciedad en la junta. Lo razonable es que el puesto de corte entregue las piezas desbarbadas.
Usar el mismo disco para acero, inox y aluminio
Aprovechar el disco montado para cortar una pieza de inox o un perfil de aluminio «porque solo es uno» suele salir caro: en el inox quedan partículas de acero que salen como puntos de óxido tras la entrega, y en el aluminio el disco se embota.
Apoyar mal la pieza y dejar que el corte pellizque el disco
Cuando la barra no apoya en toda su longitud, el material cede al final del corte y cierra la ranura sobre el disco: ahí se produce el tirón y el disco puede romper. Soportes de rodillos a la altura de la mesa y la pieza bien sujeta en la mordaza evitan la mayoría de estos casos.
Discos Abrasteel de corte para el taller de fabricación

Discos de corte TOP
Para aleaciones de hierro e inox, de 115 a 230 mm y con espesores de 1 a 3,2 mm para tubo fino o perfil grueso.

Disco de corte BASIC
Cortes rápidos en aleaciones de acero, con 1,6 mm de espesor en las medidas más comunes y 2 mm en las grandes.

Disco de corte XTREM
Pensado para acero inoxidable, de 115 a 230 mm y de 1 a 2 mm, para tener una caja dedicada a inox en el taller.

Disco de corte ALU
Específico para aluminio y materiales blandos, con 1,3 mm de grosor en 115 y 125 mm.
La gama completa está en discos de corte Abrasteel, y para el desbarbado y el biselado que vienen después del corte puedes revisar la familia de discos de desbaste. Si quieres comprobar diámetros, espesores, velocidades y formatos de caja antes de fijar la referencia de cada puesto, el catálogo técnico recoge los datos de toda la gama.
Abrasteel como proveedor técnico para fabricación de metal
En Abrasteel trabajamos con talleres de prefabricado, cerrajería industrial y fabricación de bastidores y estructuras soldadas, y sabemos que en el puesto de corte la conversación técnica empieza por la serie: qué perfiles se cortan, en qué máquina, a qué tolerancia y qué pasa con la pieza justo después del corte.
- Revisamos el inventario de máquinas de corte del taller para ajustar diámetro, agujero y velocidad máxima de cada referencia.
- Proponemos espesores de disco por tipo de sección, separando tubo y chapa fina de pletina y perfil grueso.
- Ayudamos a separar referencias por material para que el inox y el aluminio no compartan disco con el acero.
- Damos continuidad de suministro para que el puesto de corte no cambie de referencia a mitad de un pedido.
Si quieres revisar qué discos de corte para fabricación de metal convienen en cada puesto de tu taller, o tienes problemas de escuadra o rebaba que no sabes si vienen del disco o de la máquina, puedes escribirnos desde la página de contacto y lo vemos con tus piezas y tu despiece delante.
Para el acabado de las piezas soldadas, una vez cortadas y montadas, la guía complementaria es la de criterios para pulir piezas de fabricación metálica.
Preguntas Frecuentes (FAQs)
¿Qué diferencia hay entre esta guía y la de discos de corte para metal?
La guía de discos de corte para metal recoge los criterios generales de producto: material, espesor, diámetro, gama y seguridad, sin un sector concreto. Esta se centra en el puesto de corte del taller de fabricación: piezas cortadas a medida y en serie, con la tronzadora y la amoladora, que pasan después a la plantilla de soldadura.
¿Tronzadora de disco abrasivo o amoladora para cortar tubo en serie?
Para series de tubo y perfil ligero a la misma longitud, la tronzadora con mordaza y tope fijo da cortes más repetibles y a escuadra. La amoladora queda para recortes de chapa, cortes de ajuste en el banco y piezas que no caben en la tronzadora. Para perfil pesado y macizo, muchos talleres prefieren la sierra de cinta.
¿Qué espesor de disco conviene para cortar perfiles a medida?
Depende de la sección. Para tubo de pared fina y chapa, un disco de 1 o 1,6 mm corta rápido y con poca pérdida de material. Para pletina gruesa, angular o UPN, un disco de 2,5 o 3,2 mm aguanta mejor la presión lateral y mantiene la línea sin curvarse dentro del corte.
¿Cómo consigo cortes a escuadra repetibles en toda la serie?
Calibrando la mordaza de la tronzadora, apoyando la barra en toda su longitud, usando un disco con la rigidez adecuada para la sección y sin forzar el avance. Conviene medir la primera pieza antes de lanzar la serie y repetir la comprobación cada cierto número de piezas y después de cada cambio de disco.
¿Hay que quitar la rebaba del corte antes de soldar?
Sí. La rebaba, sobre todo la que queda hacia el interior del tubo, impide que las piezas encajen bien en la plantilla y deja suciedad en la junta. Lo más eficiente es que el puesto de corte entregue las piezas desbarbadas o que haya un paso de desbarbado definido antes del montaje.
¿Puedo usar el mismo disco para acero, inox y aluminio en el taller?
No es recomendable. El disco que ha cortado acero deja partículas en el inox que después se oxidan, y el aluminio embota el disco hasta que deja de cortar. Lo práctico es tener una referencia y una caja por material, y si la tronzadora trabaja casi siempre en acero, cortar inox y aluminio en un puesto aparte.
Asesoramiento Abrasteel
¿Cortas perfiles y tubo en serie?
Te ayudamos a fijar disco y espesor para cada puesto de corte.
Contacta con nosotros
Déjenos sus datos y uno de nuestros comerciales se pondrá en contacto con usted enseguida.