
Discos para pulir en el sector energía en 2026
Acabado y pulido
Guía técnica para elegir discos para pulir en el sector energía: acabado de soldaduras de inox en plantas de hidrógeno y biogás, limpieza de superficies de contacto en subestaciones y pulido de zonas reparadas en turbinas hidráulicas y ejes durante las paradas.
Estos son los 7 criterios que recomendamos revisar:
- Para qué se pule: corrosión, contacto eléctrico o superficie hidráulica
- Tinte térmico y pasivado en las soldaduras de inox
- Rugosidad o acabado que fija el fabricante o el pliego
- Embarrados y conexiones: aluminio desnudo frente a plateado o estañado
- Geometría que no se puede cambiar: perfiles hidráulicos, asientos y ejes
- Máquina y velocidad disponibles en planta o en campo
- Consumible separado por material y preparado antes de la parada
En una instalación de energía, el pulido llega al final de una reparación o de un montaje, cuando ya se ha cortado, desbastado y repasado. Es el paso que deja la soldadura de inox de una línea de hidrógeno lista para el decapado, la cara de un embarrado de aluminio limpia para volver a apretar la conexión o el álabe recargado de una turbina con el acabado que pide el fabricante. Elegir bien los discos para pulir en el sector energía decide si esa superficie aguanta en servicio o vuelve a fallar en la siguiente revisión.
La diferencia con un taller de acabados es el objetivo. Aquí el brillo importa poco; importa la resistencia a la corrosión, la resistencia de contacto o la forma hidráulica. Y casi todo se hace dentro de una parada con fecha de arranque cerrada, con la máquina que se puede llevar al punto de trabajo.
Elegir mal tiene un coste que aparece meses después: puntos de óxido en una soldadura de inox pulida pero sin pasivar, una conexión que vuelve a calentarse porque se lijó un contacto plateado, o un rodete que cavita otra vez porque el acabado cambió el perfil. Abajo tienes los siete criterios que aplicamos, cómo cambian por instalación y los errores más repetidos.
Esta guía cubre el pulido y el acabado final. El repaso de cordones y cantos y la preparación para ensayo y pintura están en discos de láminas para el sector energía; la preparación del bisel, en discos de desbaste para el sector energía; y el seccionado de tubería y perfil, en discos de corte para el sector energía. Para la secuencia de grano y los soportes de la familia al margen del sector, la referencia es discos para pulir en fabricación metálica.
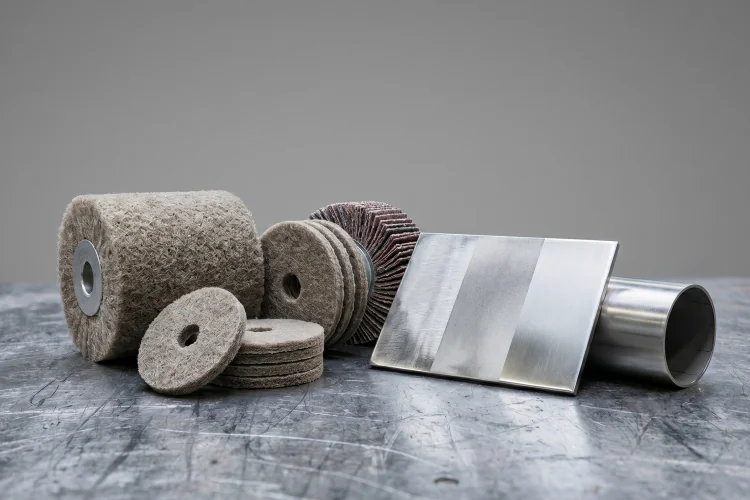
7 criterios para elegir discos para pulir en el sector energía
1. Para qué se pule: corrosión, contacto eléctrico o superficie hidráulica
En energía casi nunca se pule por estética. Se pule la soldadura de una tubería de inox para que resista la corrosión, se limpia la cara de un embarrado para que la conexión no se caliente, o se deja fina la zona reparada de un rodete para que el agua no vuelva a arrancar metal. Cada objetivo pide un consumible y una forma de trabajar diferentes.
Por eso la primera pregunta que hacemos no es qué disco, sino qué tiene que hacer la superficie cuando la instalación vuelva a funcionar. Con esa respuesta se decide si basta con un no tejido, si hace falta bajar rugosidad con varios granos o si lo que importa es no tocar la geometría.
2. Tinte térmico y pasivado en las soldaduras de inox
La soldadura de inox deja alrededor del cordón una franja coloreada, el tinte térmico, donde la capa pasiva del acero ha quedado dañada. En los circuitos de una planta de hidrógeno o de biogás, con humedad y medios agresivos, esa franja es el sitio donde empieza la corrosión si nadie la trata.
El tratamiento combina dos pasos: retirar el color y la rugosidad con un abrasivo fino de acondicionamiento, sin calentar la pieza, y después decapar y pasivar. Las especificaciones de muchos proyectos remiten a la ASTM A380 para limpieza y decapado del inox y a la ASTM A967 para el pasivado. Pulir hasta brillo sin ese segundo paso deja una soldadura bonita y sin protección.
3. Rugosidad o acabado que fija el fabricante o el pliego
Algunos equipos llegan con una exigencia de acabado escrita: una rugosidad Ra máxima en la superficie mojada, un satinado concreto en una envolvente o una zona de asiento que no admite rayas transversales. Si la especificación da un valor, se mide con rugosímetro, no a ojo.
Para bajar rugosidad de forma ordenada se trabaja por pasos, sin saltar más de un grano cada vez y cambiando el sentido de pasada para ver cuándo desaparece la raya anterior. La tela aglomerada, con granos de 120 a 1200, permite esa progresión con la misma máquina.
4. Embarrados y conexiones: aluminio desnudo frente a plateado o estañado
En una subestación, una conexión atornillada que se calienta suele detectarse en la termografía de mantenimiento. Al desmontarla, las caras de contacto de aluminio desnudo se limpian con un abrasivo no tejido o un cepillo para retirar la capa de óxido, y se aplica la grasa de contacto prevista antes de volver a montar, porque el aluminio se oxida de nuevo en poco tiempo.
Las caras plateadas o estañadas son otra cosa: el recubrimiento es lo que da el contacto y un abrasivo lo elimina. Ahí solo se limpia con el producto que indique el fabricante del equipo. Y todo este trabajo se hace sin tensión, aplicando las cinco reglas de oro del Real Decreto 614/2001.
5. Geometría que no se puede cambiar: perfiles hidráulicos, asientos y ejes
En una central hidráulica, la cavitación arranca metal de álabes y cucharas, y la reparación habitual es recargar con soldadura, amolar al perfil con plantillas y dar el acabado. En esa última fase el abrasivo solo debe afinar: si cambia el perfil, la zona vuelve a cavitar. Con un disco de velcro sobre roto-orbital es más fácil controlar cuánto se quita.
Con ejes y asientos de retén pasa lo mismo. Una amoladora sobre un muñón deja planos que se ven al girar el eje. Esas superficies se pulen con tela abrasiva en banda, con el eje girando o a mano, y se comprueba el diámetro antes y después.
6. Máquina y velocidad disponibles en planta o en campo
En una parada de planta lo normal es trabajar con amoladora de velocidad regulable o con roto-orbital, y no con la pulidora de banco del taller. Los discos de fieltro para roto-orbital trabajan a menos vueltas que un disco de láminas: el crank de fieltro con velcro, por ejemplo, entre 3.700 y 10.000 RPM. Una amoladora sin regulación lo quema y deja marcas.
Si la pieza se puede desmontar y llevar al taller de mantenimiento, la pulidora fija abre otras opciones: los discos de cuerda y algodón recosido, con agujero de 8 mm, trabajan el inox con pasta y dan un acabado más uniforme que cualquier máquina portátil.
7. Consumible separado por material y preparado antes de la parada
En la misma parada conviven tubería de inox, estructura de carbono y embarrados de aluminio. Un abrasivo que ha pasado por acero deja hierro en el inox, y uno cargado de restos de inox o de grasa no limpia bien un contacto de aluminio. Lo práctico es preparar un juego por material, marcado y guardado aparte.
Las ventanas de parada se fijan con meses de antelación y no se alargan por un consumible. Conviene cerrar la lista de discos, platos y pastas con tiempo y tener el stock en planta antes del primer día.
Aplicaciones y tabla técnica de pulido por instalación
Con los discos para pulir en el sector energía conviene ordenar la elección por la función que tiene que cumplir la superficie, más que por el material. Un mismo inox se trata distinto si es una soldadura de tubería o la envolvente de un armario exterior.
La tabla resume las situaciones más habituales en plantas de proceso, subestaciones y centrales hidráulicas, con la restricción que manda y lo que debe aportar el consumible.
| Instalación y situación | Restricción principal | Qué debe aportar el consumible |
|---|---|---|
| Soldadura de tubería de inox en planta de hidrógeno o biogás | Tinte térmico y contaminación férrica. | No tejido fino o tela aglomerada dedicada al inox, antes del decapado. |
| Envolvente o armario de inox en planta solar o subestación | Exterior, a la vista y con satinado de origen. | Acondicionamiento superficial siguiendo la dirección del satinado. |
| Embarrado de aluminio desnudo en conexión atornillada | Óxido que se forma de nuevo en poco tiempo. | Limpieza con no tejido y montaje inmediato con grasa de contacto. |
| Álabe o cuchara de turbina hidráulica recargada | Perfil que no se puede alterar. | Afinado controlado con velcro sobre roto-orbital, por pasos de grano. |
| Muñón o asiento de retén en eje de bomba o turbina | Diámetro y redondez del eje. | Tela abrasiva en banda, nunca amoladora. |
Inox en plantas de hidrógeno, biogás y refrigeración
En estas plantas la tubería y los depósitos de inox se sueldan en montaje y en cada ampliación. Después del repaso con láminas, el acabado con banda surface conditioning o tela aglomerada retira el tinte térmico y deja la zona preparada para el Decapante INOX, que se aplica con pincel sobre la soldadura.
El orden importa: primero el acabado mecánico, después el decapado y el pasivado, y al final un aclarado completo. Lo explicamos con más detalle en nuestra guía de pasivado del acero inoxidable.
Subestaciones: conexiones y envolventes
Las conexiones que la termografía marca como calientes se abren en la siguiente parada. En aluminio desnudo, un abrasivo no tejido de grado medio limpia el óxido sin rebajar el embarrado. Se trabaja en una sola dirección, se limpia el polvo y se monta enseguida con el par de apriete que fije el fabricante.
Los armarios y envolventes de inox de una planta solar o de una subestación costera acaban con manchas de óxido superficial. Se recuperan con acondicionamiento superficial en la misma dirección del satinado de origen, y a veces basta el restaurador Restore, que respeta el acabado pulido o satinado.
Centrales hidráulicas y ejes en parada
La reparación de cavitación se hace en la parada anual o en una revisión mayor, con la turbina abierta y poco espacio alrededor del rodete. El afinado final, con disco de velcro sobre roto-orbital, se controla con las mismas plantillas que se usaron para amolar el perfil.
En ejes, la zona del retén se pule con rollos de tela abrasiva cortados a la medida, girando el eje si el montaje lo permite, y se mide el diámetro al terminar.
Errores frecuentes al pulir en instalaciones energéticas
El error más repetido es tratar el pulido como un trabajo de aspecto. En energía una superficie puede quedar muy bonita y fallar igual si no se ha pensado qué tiene que hacer.
Pulir el inox hasta brillo y dejarlo sin decapar ni pasivar
El brillo tapa el tinte térmico a la vista, pero la capa pasiva sigue dañada. En una línea con humedad, los primeros puntos de corrosión aparecen junto al cordón en pocos meses.
Pasar abrasivo por un contacto plateado o estañado
El recubrimiento es lo que garantiza la resistencia de contacto. Al lijarlo, la conexión queda sobre el metal base y vuelve a calentarse. Ante la duda, consulta el manual del equipo antes de tocar la cara.
Usar la amoladora sin regulación con discos de fieltro
A la velocidad de una amoladora estándar, el fieltro se quema, la pasta se seca y la superficie queda con manchas. Usa la roto-orbital o una máquina de velocidad regulable dentro del rango del disco.
Afinar un perfil hidráulico sin plantilla
Pulir a ojo una zona recargada acaba rebajando más en un lado que en otro, y el perfil cambia. Comprueba con plantilla durante el afinado, no solo al final.
Consumibles Abrasteel para pulir en el sector energía

Banda surface conditioning de velcro
Afinado de superficies en 115, 125 y 178 mm, con grados desde Extra Coarse hasta Very Fine.

Disco de velcro de tela aglomerada
Para pulido intermedio y final después del desbaste, con granos de 120 a 1200 y rugosidad muy baja.

Disco crank de fieltro con velcro
Para pulir y abrillantar con roto-orbital: 115 mm, densidad media, de 3.700 a 10.000 RPM.

Decapante INOX
Limpieza y preparación del inox después de soldar, en bote de 3 kg con pincel para aplicarlo sobre el cordón.
La banda surface conditioning se monta sobre el plato de disco surface conditioning, con rosca M14 en 115 y 125 mm. El resto de la gama está en discos de velcro y pastas de pulir, y el catálogo técnico recoge formatos y velocidades de toda la familia.
Abrasteel como proveedor técnico para energía
En Abrasteel trabajamos con empresas de mantenimiento de plantas de proceso, subestaciones y centrales, y sabemos que en este sector el acabado se decide por la función de la superficie. Antes de proponer un disco, preguntamos qué material es, qué tiene que hacer en servicio y con qué máquina se va a trabajar en la parada.
- Separamos juegos de consumible para inox, acero al carbono y aluminio, para que no se crucen en la misma parada.
- Ajustamos la secuencia de grano a la rugosidad o al acabado que fija el fabricante del equipo.
- Proponemos discos, platos y velocidades compatibles con la roto-orbital o la amoladora regulable que lleva tu equipo.
- Preparamos el stock antes de la ventana de parada, con margen para las reparaciones que aparecen al abrir.
Si preparas una parada y quieres cerrar qué discos para pulir en el sector energía llevar a cada equipo, puedes escribirnos desde la página de contacto y lo revisamos con tu plan de trabajos delante.
La operación complementaria, el repaso de cordones y cantos que deja la soldadura lista para este acabado, la tratamos en discos de láminas para el sector energía.
Preguntas Frecuentes (FAQs)
¿Qué diferencia hay entre esta guía y la de discos de láminas para el sector energía?
La de láminas trata el repaso del cordón y los cantos, y la preparación para ensayo, pintura o retoque de zinc. Esta trata el paso final: el acabado del inox antes del decapado, la limpieza de contactos y el afinado de zonas reparadas.
¿Basta con pulir una soldadura de inox para que no se oxide?
No. El pulido retira el tinte térmico y la rugosidad, pero la capa pasiva se recupera con el decapado y el pasivado posteriores. Sin ese paso, la soldadura queda bonita y desprotegida.
¿Cómo limpio la cara de contacto de un embarrado de aluminio?
Con la instalación sin tensión, con un abrasivo no tejido de grado medio o un cepillo, en una sola dirección y sin rebajar el embarrado. Después se aplica la grasa de contacto prevista y se monta enseguida, porque el aluminio vuelve a oxidarse pronto.
¿Se puede lijar un contacto plateado o estañado?
No. El recubrimiento es lo que asegura el buen contacto, y el abrasivo lo elimina. Esas caras se limpian solo con el producto que indique el fabricante del equipo.
¿Qué máquina uso para pulir con fieltro en una parada?
Una roto-orbital o una amoladora de velocidad regulable dentro del rango del disco. El crank de fieltro con velcro trabaja entre 3.700 y 10.000 RPM; a la velocidad de una amoladora sin regulación se quema.
¿Cómo pulo la zona reparada de un álabe sin cambiar el perfil?
Afinando por pasos de grano con disco de velcro sobre roto-orbital y comprobando con la plantilla durante el trabajo, no solo al final. El objetivo es bajar la rugosidad de la zona recargada sin rebajar el perfil.
Asesoramiento Abrasteel
¿Preparas acabados para una parada?
Te ayudamos a elegir consumible según la función de cada superficie.
Contacta con nosotros
Déjenos sus datos y uno de nuestros comerciales se pondrá en contacto con usted enseguida.