
Disques de polissage pour le secteur de l’énergie en 2026
Finition et polissage
Guide technique pour choisir des disques de polissage pour le secteur de l’énergie : finition des soudures inox dans les usines d’hydrogène et de biogaz, nettoyage des surfaces de contact dans les postes électriques et polissage des zones réparées sur les turbines hydrauliques et les arbres pendant les arrêts.
Voici les 7 critères que nous recommandons de vérifier :
- Pourquoi polir : corrosion, contact électrique ou surface hydraulique
- Coloration thermique et passivation des soudures inox
- Rugosité ou finition fixée par le fabricant ou le cahier des charges
- Jeux de barres et connexions : aluminium nu face aux contacts argentés ou étamés
- Géométrie à ne pas modifier : profils hydrauliques, portées et arbres
- Machine et vitesse disponibles en usine ou sur site
- Consommables séparés par matériau et préparés avant l’arrêt
Sur une installation énergétique, le polissage arrive à la fin d’une réparation ou d’un montage, quand la coupe, l’ébarbage et la reprise sont terminés. C’est l’étape qui laisse la soudure inox d’une ligne d’hydrogène prête pour le décapage, la face d’un jeu de barres en aluminium propre pour resserrer la connexion, ou l’aube rechargée d’une turbine avec la finition demandée par le fabricant. Bien choisir les disques de polissage pour le secteur de l’énergie décide si cette surface tient en service ou cède de nouveau à la révision suivante.
La différence avec un atelier de finition, c’est l’objectif. Ici, le brillant compte peu ; ce qui compte, c’est la résistance à la corrosion, la résistance de contact ou la forme hydraulique. Et presque tout se fait pendant un arrêt dont la date de redémarrage est fixée, avec la machine que l’on peut porter jusqu’au poste de travail.
Mal choisir a un coût qui apparaît des mois plus tard : des points de rouille sur une soudure inox polie mais non passivée, une connexion qui chauffe de nouveau parce qu’on a poncé un contact argenté, ou une roue qui cavite encore parce que la finition a modifié le profil. Vous trouverez ci-dessous les sept critères que nous appliquons, leur évolution selon l’installation et les erreurs les plus répétées.
Ce guide couvre le polissage et la finition finale. La reprise des cordons et des arêtes ainsi que la préparation au contrôle et à la peinture sont traitées dans disques flap pour le secteur de l’énergie ; la préparation du chanfrein, dans disques d’ébarbage pour le secteur de l’énergie ; et le tronçonnage des tubes et des profilés, dans disques de coupe pour le secteur de l’énergie. Pour la séquence de grains et les supports de la famille, indépendamment du secteur, la référence est disques de polissage en fabrication métallique.
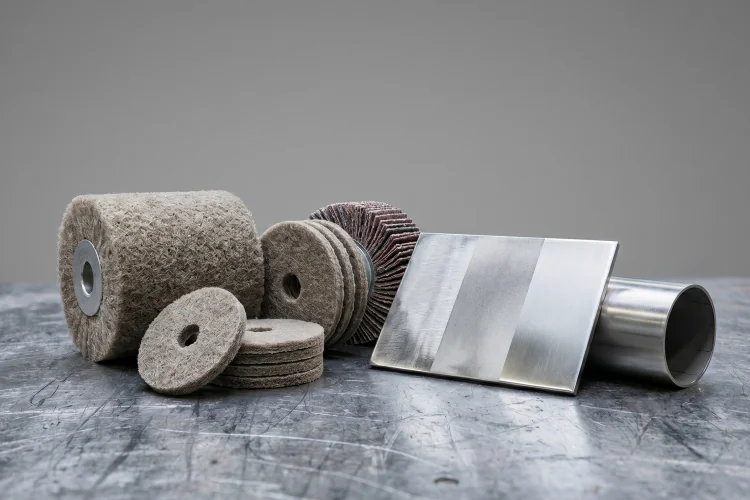
7 critères pour choisir des disques de polissage dans le secteur de l’énergie
1. Pourquoi polir : corrosion, contact électrique ou surface hydraulique
Dans l’énergie, on ne polit presque jamais pour l’esthétique. On polit la soudure d’une tuyauterie inox pour qu’elle résiste à la corrosion, on nettoie la face d’un jeu de barres pour que la connexion ne chauffe pas, ou on affine la zone réparée d’une roue pour que l’eau n’arrache plus de métal. Chaque objectif demande un consommable et une façon de travailler différents.
C’est pourquoi la première question que nous posons n’est pas quel disque, mais ce que la surface doit faire quand l’installation sera remise en service. Cette réponse décide si un non-tissé suffit, s’il faut abaisser la rugosité en plusieurs grains ou si l’essentiel est de ne pas toucher à la géométrie.
2. Coloration thermique et passivation des soudures inox
Le soudage de l’inox laisse autour du cordon une bande colorée, la coloration thermique, où la couche passive de l’acier a été endommagée. Dans les circuits d’une usine d’hydrogène ou de biogaz, avec de l’humidité et des milieux agressifs, cette bande est l’endroit où la corrosion commence si personne ne la traite.
Le traitement associe deux étapes : retirer la coloration et la rugosité avec un abrasif fin de conditionnement, sans échauffer la pièce, puis décaper et passiver. Les spécifications de nombreux projets renvoient à l’ASTM A380 pour le nettoyage et le décapage de l’inox et à l’ASTM A967 pour la passivation. Polir jusqu’au brillant sans cette seconde étape laisse une soudure belle mais sans protection.
3. Rugosité ou finition fixée par le fabricant ou le cahier des charges
Certains équipements arrivent avec une exigence de finition écrite : une rugosité Ra maximale sur la surface mouillée, un satiné précis sur une enveloppe ou une zone de portée qui n’admet pas de rayures transversales. Si la spécification donne une valeur, on la mesure au rugosimètre, pas à l’œil.
Pour abaisser la rugosité de façon ordonnée, on travaille par étapes, sans sauter plus d’un grain à la fois et en changeant le sens de passe pour voir quand la rayure précédente disparaît. La toile agglomérée, en grains de 120 à 1200, permet cette progression avec la même machine.
4. Jeux de barres et connexions : aluminium nu face aux contacts argentés ou étamés
Dans un poste électrique, une connexion boulonnée qui chauffe est généralement détectée par la thermographie de maintenance. Une fois démontées, les faces de contact en aluminium nu se nettoient avec un abrasif non-tissé ou une brosse pour retirer la couche d’oxyde, et l’on applique la graisse de contact prévue avant le remontage, car l’aluminium s’oxyde de nouveau en peu de temps.
Les faces argentées ou étamées, c’est autre chose : le revêtement assure le contact et un abrasif l’élimine. On ne les nettoie alors qu’avec le produit indiqué par le fabricant de l’équipement. Et tout ce travail se fait hors tension, en appliquant les cinq règles d’or du Real Decreto 614/2001 espagnol.
5. Géométrie à ne pas modifier : profils hydrauliques, portées et arbres
Dans une centrale hydraulique, la cavitation arrache du métal aux aubes et aux augets, et la réparation habituelle consiste à recharger par soudure, meuler au profil à l’aide de gabarits et réaliser la finition. Dans cette dernière phase, l’abrasif doit seulement affiner : s’il modifie le profil, la zone cavitera de nouveau. Avec un disque velcro sur ponceuse roto-orbitale, il est plus facile de contrôler la quantité de matière enlevée.
Il en va de même pour les arbres et les portées de joint à lèvres. Une meuleuse sur une portée d’arbre laisse des méplats visibles quand l’arbre tourne. Ces surfaces se polissent avec de la toile abrasive en bande, arbre en rotation ou à la main, et l’on contrôle le diamètre avant et après.
6. Machine et vitesse disponibles en usine ou sur site
Pendant un arrêt d’usine, on travaille normalement avec une meuleuse à vitesse variable ou une ponceuse roto-orbitale, et non avec la polisseuse d’établi de l’atelier. Les disques en feutre pour roto-orbitale tournent moins vite qu’un disque flap : le disque crank en feutre avec velcro, par exemple, entre 3 700 et 10 000 tr/min. Une meuleuse sans variateur le brûle et laisse des marques.
Si la pièce peut être démontée et apportée à l’atelier de maintenance, la polisseuse fixe ouvre d’autres possibilités : les disques en sisal et en coton cousu, à alésage de 8 mm, travaillent l’inox avec de la pâte et donnent une finition plus homogène que n’importe quelle machine portative.
7. Consommables séparés par matériau et préparés avant l’arrêt
Pendant le même arrêt cohabitent tuyauterie inox, structure en acier au carbone et jeux de barres en aluminium. Un abrasif qui est passé sur l’acier laisse du fer sur l’inox, et un abrasif chargé de résidus d’inox ou de graisse nettoie mal un contact en aluminium. Le plus pratique est de préparer un kit par matériau, marqué et rangé à part.
Les fenêtres d’arrêt sont fixées des mois à l’avance et ne se prolongent pas pour un consommable. Il vaut mieux arrêter à temps la liste des disques, plateaux et pâtes et avoir le stock sur le site avant le premier jour.
Applications et tableau technique de polissage par installation
Avec les disques de polissage pour le secteur de l’énergie, il est utile d’organiser le choix selon la fonction que la surface doit remplir plutôt que selon le matériau. Le même inox se traite différemment s’il s’agit d’une soudure de tuyauterie ou de l’enveloppe d’une armoire extérieure.
Le tableau résume les situations les plus courantes dans les usines de process, les postes électriques et les centrales hydrauliques, avec la contrainte qui prime et ce que le consommable doit apporter.
| Installation et situation | Contrainte principale | Ce que doit apporter le consommable |
|---|---|---|
| Soudure de tuyauterie inox dans une usine d’hydrogène ou de biogaz | Coloration thermique et contamination ferreuse. | Non-tissé fin ou toile agglomérée dédiés à l’inox, avant le décapage. |
| Enveloppe ou armoire inox dans une centrale solaire ou un poste électrique | Extérieur, visible et avec un satiné d’origine. | Conditionnement de surface dans le sens du satiné. |
| Jeu de barres en aluminium nu dans une connexion boulonnée | Oxyde qui se reforme en peu de temps. | Nettoyage au non-tissé et remontage immédiat avec graisse de contact. |
| Aube ou auget de turbine hydraulique rechargé | Profil à ne pas modifier. | Affinage contrôlé au disque velcro sur roto-orbitale, grain par grain. |
| Portée d’arbre ou de joint à lèvres sur arbre de pompe ou de turbine | Diamètre et circularité de l’arbre. | Toile abrasive en bande, jamais de meuleuse. |
Inox dans les usines d’hydrogène, de biogaz et de refroidissement
Dans ces usines, la tuyauterie et les réservoirs en inox se soudent au montage et à chaque extension. Après la reprise au disque flap, la finition avec une bande de conditionnement de surface ou une toile agglomérée retire la coloration thermique et laisse la zone prête pour le Décapant INOX, qui s’applique au pinceau sur la soudure.
L’ordre compte : d’abord la finition mécanique, ensuite le décapage et la passivation, et enfin un rinçage complet. Nous l’expliquons plus en détail dans notre guide sur la passivation de l’acier inoxydable.
Postes électriques : connexions et enveloppes
Les connexions que la thermographie signale comme chaudes sont ouvertes à l’arrêt suivant. Sur l’aluminium nu, un abrasif non-tissé de grade moyen nettoie l’oxyde sans amincir le jeu de barres. On travaille dans un seul sens, on nettoie la poussière et on remonte aussitôt au couple de serrage fixé par le fabricant.
Les armoires et enveloppes inox d’une centrale solaire ou d’un poste électrique côtier finissent par présenter des taches de rouille superficielle. On les récupère par conditionnement de surface dans le sens du satiné d’origine, et parfois le rénovateur Restore suffit, car il respecte la finition polie ou satinée.
Centrales hydrauliques et arbres en arrêt
La réparation de la cavitation se fait lors de l’arrêt annuel ou d’une grande révision, turbine ouverte et avec peu d’espace autour de la roue. L’affinage final, au disque velcro sur roto-orbitale, se contrôle avec les mêmes gabarits que ceux utilisés pour meuler le profil.
Sur les arbres, la zone du joint à lèvres se polit avec des rouleaux de toile abrasive coupés à la mesure, en faisant tourner l’arbre si le montage le permet, et l’on mesure le diamètre à la fin.
Erreurs fréquentes lors du polissage sur les installations énergétiques
L’erreur la plus répétée est de traiter le polissage comme un travail d’aspect. Dans l’énergie, une surface peut être très belle et céder quand même si l’on n’a pas réfléchi à ce qu’elle doit faire.
Polir l’inox jusqu’au brillant et le laisser sans décapage ni passivation
Le brillant masque la coloration thermique à l’œil, mais la couche passive reste endommagée. Sur une ligne humide, les premiers points de corrosion apparaissent près du cordon en quelques mois.
Passer un abrasif sur un contact argenté ou étamé
C’est le revêtement qui garantit la résistance de contact. En le ponçant, la connexion repose sur le métal de base et chauffe de nouveau. En cas de doute, consultez le manuel de l’équipement avant de toucher la face.
Utiliser une meuleuse sans variateur avec des disques en feutre
À la vitesse d’une meuleuse standard, le feutre brûle, la pâte sèche et la surface reste tachée. Utilisez la roto-orbitale ou une machine à vitesse variable dans la plage du disque.
Affiner un profil hydraulique sans gabarit
Polir à l’œil une zone rechargée finit par enlever davantage d’un côté que de l’autre, et le profil change. Contrôlez au gabarit pendant l’affinage, pas seulement à la fin.
Consommables Abrasteel pour le polissage dans le secteur de l’énergie

Bande de conditionnement de surface velcro
Affinage des surfaces en 115, 125 et 178 mm, en grades d’Extra Coarse à Very Fine.

Disque velcro en toile agglomérée
Pour le polissage intermédiaire et final après l’ébarbage, en grains de 120 à 1200 et avec une rugosité très faible.

Disque crank en feutre avec velcro
Pour polir et lustrer à la roto-orbitale : 115 mm, densité moyenne, de 3 700 à 10 000 tr/min.

Décapant INOX
Nettoyage et préparation de l’inox après soudage, en pot de 3 kg avec pinceau pour l’appliquer sur le cordon.
La bande de conditionnement de surface se monte sur le plateau pour disque de conditionnement de surface, avec filetage M14 en 115 et 125 mm. Le reste de la gamme se trouve dans disques velcro et pâtes à polir, et le catalogue technique regroupe les formats et les vitesses de toute la famille.
Abrasteel comme fournisseur technique pour l’énergie
Chez Abrasteel, nous travaillons avec des entreprises de maintenance d’usines de process, de postes électriques et de centrales, et nous savons que dans ce secteur la finition se décide selon la fonction de la surface. Avant de proposer un disque, nous demandons de quel matériau il s’agit, ce qu’il doit faire en service et avec quelle machine on travaillera pendant l’arrêt.
- Nous séparons des kits de consommables pour l’inox, l’acier au carbone et l’aluminium, pour qu’ils ne se croisent pas pendant le même arrêt.
- Nous ajustons la séquence de grains à la rugosité ou à la finition fixée par le fabricant de l’équipement.
- Nous proposons des disques, plateaux et vitesses compatibles avec la roto-orbitale ou la meuleuse à vitesse variable de votre équipe.
- Nous préparons le stock avant la fenêtre d’arrêt, avec une marge pour les réparations qui apparaissent à l’ouverture.
Si vous préparez un arrêt et souhaitez arrêter quels disques de polissage pour le secteur de l’énergie emporter pour chaque équipement, vous pouvez nous écrire depuis la page contact et nous l’examinerons avec votre planning de travaux sous les yeux.
L’opération complémentaire, la reprise des cordons et des arêtes qui laisse la soudure prête pour cette finition, est traitée dans disques flap pour le secteur de l’énergie.
Questions fréquentes (FAQs)
Quelle différence y a-t-il entre ce guide et celui des disques flap pour le secteur de l’énergie ?
Le guide des disques flap traite la reprise du cordon et des arêtes, ainsi que la préparation au contrôle, à la peinture ou à la retouche de zinc. Celui-ci traite l’étape finale : la finition de l’inox avant le décapage, le nettoyage des contacts et l’affinage des zones réparées.
Suffit-il de polir une soudure inox pour qu’elle ne rouille pas ?
Non. Le polissage retire la coloration thermique et la rugosité, mais la couche passive se reconstitue avec le décapage et la passivation qui suivent. Sans cette étape, la soudure est belle mais sans protection.
Comment nettoyer la face de contact d’un jeu de barres en aluminium ?
Installation hors tension, avec un abrasif non-tissé de grade moyen ou une brosse, dans un seul sens et sans amincir le jeu de barres. On applique ensuite la graisse de contact prévue et on remonte aussitôt, car l’aluminium s’oxyde de nouveau rapidement.
Peut-on poncer un contact argenté ou étamé ?
Non. C’est le revêtement qui assure le bon contact, et l’abrasif l’élimine. Ces faces se nettoient uniquement avec le produit indiqué par le fabricant de l’équipement.
Quelle machine utiliser pour polir au feutre pendant un arrêt ?
Une ponceuse roto-orbitale ou une meuleuse à vitesse variable dans la plage du disque. Le disque crank en feutre avec velcro travaille entre 3 700 et 10 000 tr/min ; à la vitesse d’une meuleuse sans variateur, il brûle.
Comment polir la zone réparée d’une aube sans modifier le profil ?
En affinant grain par grain au disque velcro sur roto-orbitale et en contrôlant au gabarit pendant le travail, pas seulement à la fin. L’objectif est d’abaisser la rugosité de la zone rechargée sans entamer le profil.
Conseil Abrasteel
Vous préparez des finitions pour un arrêt ?
Nous vous aidons à choisir le consommable selon la fonction de chaque surface.
Contactez-nous
Laissez-nous vos coordonnées et l’un de nos commerciaux vous contactera immédiatement.