
Discos de láminas para el sector marítimo en 2026
Discos abrasivos
Guía técnica para elegir discos de láminas para el sector marítimo: repaso del cordón de reparación a bordo, rotura de cantos antes del parcheo de pintura, preparación para la inspección de la sociedad de clasificación y acabado del inox y el aluminio de cubierta con el buque en servicio.
Estos son los 7 criterios que recomendamos revisar:
- Qué se repasa tras la reparación: cordón de inserto, canto de chapa o zona de transición
- Grado de preparación de cordones y cantos que pide la especificación de pintura
- Inspección de la sociedad de clasificación y ensayos antes de pintar
- Grano y número de referencias que caben en el pañol de a bordo
- Inox de cubierta y de servicio: disco dedicado y tinte térmico tras soldar
- Aluminio en superestructuras, pasarelas y embarcaciones rápidas
- Polvo, chispa y permiso de trabajo con el buque operativo
En un buque en servicio, la soldadura de reparación es solo la mitad del trabajo. Después de que el soldador cierre un inserto en la cubierta, un refuerzo en el asiento de un chigre o un candelero arrancado por un golpe de mar, alguien tiene que dejar esa zona en condiciones de recibir pintura, pasar la inspección y aguantar años de agua salada. Ese repaso es el terreno de los discos de láminas para el sector marítimo, y casi siempre se hace en la misma escala, con el barco a punto de salir.
El cordón se trabaja donde está, a menudo en vertical o de techo; la pintura marina castiga cualquier canto vivo, y en pocos metros conviven acero naval, inox y aluminio, cada uno con su disco. Además, muchas reparaciones estructurales pasan por el inspector de la sociedad de clasificación antes de pintar.
Elegir mal sale caro: un cordón enrasado de más puede no pasar la inspección, un canto sin romper es el primer óxido del parche y un disco de acero pasado al pasamanos de inox lo mancha. Abajo tienes los criterios que aplicamos a bordo, las situaciones típicas y los errores más repetidos.
Esta guía cubre el repaso y el acabado intermedio con láminas en buque en servicio, puerto y offshore. El saneado de picaduras y la preparación del bisel están en discos de desbaste para el sector marítimo; el seccionado de chapa, tubo y elementos de cubierta, en discos de corte para el sector marítimo; y el abrillantado final del inox que queda a la vista, en discos para pulir en el sector marítimo. Para construcción o gran reparación en grada o dique, la guía es discos de láminas para astilleros, y para los criterios de la familia al margen del sector, discos de láminas abrasivos.
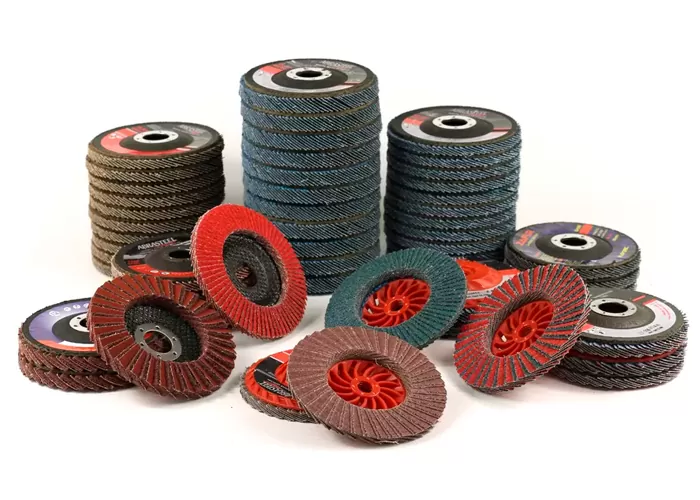
7 criterios para elegir discos de láminas en el sector marítimo
1. Qué se repasa tras la reparación: cordón de inserto, canto de chapa o zona de transición
Cuando el soldador termina un inserto en la amurada, quedan tres cosas para el disco de láminas: el cordón de reparación, con salpicaduras y relieve; los cantos de la chapa ajustada a bordo, vivos y con rebaba; y la franja de chapa vieja donde el calor ha quemado la pintura.
En el cordón manda el control para no rebajar de más; en el canto, una pasada corta que redondee la arista; en la franja quemada, limpiar sin abrir más superficie de la necesaria. Cuál de las tres domina decide qué grano se embarca.
2. Grado de preparación de cordones y cantos que pide la especificación de pintura
Las especificaciones de pintura marina para reparación suelen remitir a la UNE-EN ISO 8501-3, que define tres grados de preparación para soldaduras, cantos y otras imperfecciones antes de pintar: P1, P2 y P3, de menos a más exigente. Los grados P2 y P3 piden retirar salpicaduras, alisar el perfil del cordón y redondear aristas: trabajo de láminas.
Sobre una arista viva la película de pintura se retrae al curar y queda mucho más fina que en la chapa plana, y ahí aparece el primer óxido del parche. Romper el canto con una o dos pasadas a ángulo bajo es de lo que más alarga la vida de la reparación.
3. Inspección de la sociedad de clasificación y ensayos antes de pintar
Una reparación estructural no se cierra con el visto bueno del jefe de máquinas: lo normal es que el inspector de la sociedad de clasificación la vea antes de pintar y que pida partículas magnéticas o líquidos penetrantes. Un cordón muy irregular retiene el revelador o el polvo magnético y da indicaciones falsas.
Por eso el repaso se programa antes de la visita, con un límite: en las soldaduras en ángulo la sección resistente depende de la garganta, así que el disco suaviza el perfil pero no enrasa salvo que el procedimiento aprobado lo pida.
4. Grano y número de referencias que caben en el pañol de a bordo
En el pañol no cabe una gama completa de granos, ni hace falta. En acero naval bastan dos: un 60 para el cordón y las salpicaduras, y un 80 o 120 para igualar antes de imprimar. El ZAFIR se sirve en granos 40 a 120 en 115, 125 y 178 mm, así que se embarcan dos granos del diámetro que monta la amoladora de a bordo.
Si la dotación prefiere un solo disco para varias fases, el HYBRID combina láminas cerámicas y de acondicionamiento superficial y permite desbastar y satinar en un paso según el ángulo de trabajo. No sustituye al desbaste, pero ahorra un cambio de disco en reparaciones pequeñas.
5. Inox de cubierta y de servicio: disco dedicado y tinte térmico tras soldar
Candeleros, pasamanos, cornamusas y tubería de agua salada suelen ser de acero inoxidable y se sueldan a bordo con TIG o electrodo. El disco que los repase tiene que ser exclusivo: una lámina que ha tocado acero naval deja partículas férricas que, con la niebla salina, salen como puntos de óxido en semanas.
El repaso con láminas retira el relieve y buena parte del tinte térmico junto al cordón, pero no devuelve al inox su capa pasiva. En zonas expuestas conviene completar con un decapante para inox después del repaso; nuestra guía sobre pasivado del acero inoxidable explica por qué ese paso no se puede saltar en ambiente marino.
6. Aluminio en superestructuras, pasarelas y embarcaciones rápidas
Ferris rápidos, lanchas de práctico y muchas superestructuras y pasarelas son de aluminio soldado con MIG. El aluminio empasta las láminas: el disco deja de cortar, se calienta y deja marcas brillantes en lugar de repasar.
Recomendamos reservar un disco solo para aluminio, marcarlo y no pasarlo nunca a acero, y aplicar pasta cebo, que se usa para prolongar la vida de discos y bandas en materiales no férricos. Presión ligera y sin detener el disco en un punto, para no deformar la chapa fina.
7. Polvo, chispa y permiso de trabajo con el buque operativo
El repaso genera chispa y polvo fino con carga en bodegas, combustible en tanques y a veces pintura fresca cerca. En muchos buques el procedimiento de trabajo en caliente del sistema de gestión de seguridad incluye el amolado, con permiso, vigilancia y retirada de combustibles.
Los discos de láminas son abrasivos aplicados y su norma de seguridad es la EN 13743: la velocidad máxima marcada en el disco manda sobre la de la amoladora. Con amoladoras neumáticas conectadas a la línea de aire del buque conviene comprobarlo.
Aplicaciones y tabla técnica a bordo, en puerto y offshore
Con los discos de láminas para el sector marítimo conviene ordenar la elección por lo que viene después del repaso: pintura de reparación, inspección, inox visto o aluminio.
La tabla resume las situaciones de repaso más habituales con el buque en servicio y en instalaciones de puerto y offshore, con la restricción que manda en cada una y lo que tiene que aportar el disco de láminas.
| Situación de repaso | Restricción principal | Qué aporta el disco de láminas |
|---|---|---|
| Inserto soldado en cubierta o amurada que va a pintura | Cantos vivos y franja de pintura quemada alrededor. | Rotura de canto y limpieza de la franja con grano 60 y cierre en 80 o 120. |
| Reparación estructural pendiente de inspección de clase | Ensayos no destructivos y garganta que no se puede rebajar. | Perfil de cordón suavizado y sin salpicaduras, sin enrasar. |
| Cantos y aligeramientos de un refuerzo en tanque de lastre | Espacio confinado y pintura de tanque muy exigente con los cantos. | Disco de 115 mm para redondear aristas en pasadas cortas. |
| Candelero, pasamanos o tubería de inox soldada a bordo | Contaminación ferrítica y tinte térmico. | Referencia dedicada al inox y repaso previo al decapado. |
| Superestructura o pasarela de aluminio | Empastado de las láminas y chapa fina. | Disco reservado para aluminio, presión ligera y pasta cebo. |
Inserto o parche soldado en cubierta antes del parcheo de pintura
Tras sustituir chapa adelgazada en cubierta o en una tapa de escotilla, el disco iguala el cordón, rompe los cantos del inserto y limpia la franja quemada hasta pintura bien adherida, que es la que recibirá el solape del sistema nuevo.
La secuencia: grano 60 para salpicaduras y relieve, rotura de cantos, limpieza de la franja y cierre con 80 o 120 sin dejar la zona brillante. La rugosidad final la marca la ficha del sistema de pintura, no el aspecto de la chapa desnuda.
Inox de cubierta en buques de pasaje y de servicio
En ferris, cruceros y embarcaciones de servicio portuario hay muchos metros de pasamanos y herrajes de inox. El disco de láminas deja el cordón mezclado con el tubo; si el elemento queda a la vista, el acabado final pasa al pulido, que tratamos en discos para pulir en el sector marítimo.
En tubo de pared fina, disco casi plano y presión ligera: una pasada insistente lo calienta y deja un tono azulado.
Puerto y offshore: escalas, barandillas de pantalán y estructura galvanizada
Fuera del barco, las láminas repasan soldaduras en escalas de muelle, barandillas de pantalán, soportes de defensas y pasarelas offshore, mucho de ello galvanizado en caliente, con el zinc quemado alrededor de la unión. La UNE-EN ISO 1461 admite reparar esas zonas con pintura rica en zinc o metalización, con la superficie preparada antes, y esa preparación es trabajo de láminas en grano medio.
Cada pasada fuera de la zona quemada arranca zinc sano y agranda el retoque. Si hay que retirar antes pintura vieja u óxido suelto sin comer metal, los discos Clean Strip suelen ir mejor que las láminas.
Errores frecuentes al repasar con láminas a bordo
El error que más vemos es usar las láminas para el trabajo de desbaste: escoria, sobreespesor o picaduras profundas. El pañol se vacía antes de acabar la escala y el repaso fino se queda sin hacer.
El segundo es dar el trabajo por acabado cuando el cordón ya no se ve. En el mar, lo que decide si la reparación aguanta es el estado de los cantos y de la franja que rodea el parche, no solo el cordón.
Dejar aristas vivas en el inserto y en los aligeramientos
La pintura se adelgaza sobre cualquier canto vivo, y en cubierta o en un tanque de lastre esa línea fina es la primera en oxidarse. Un canto sin romper en un parche bien repasado acaba echando a perder la reparación entera.
Enrasar una soldadura de reparación antes de la inspección
Dejar plana una soldadura en ángulo queda bonito, pero le quita garganta y puede hacer que el inspector no la acepte. Si el procedimiento no pide enrasado, basta con suavizar el perfil y retirar salpicaduras.
Pasar al inox el disco que ya ha trabajado en acero naval
Las partículas férricas incrustadas en el candelero se oxidan con la humedad salina y manchan una pieza sana; el reproceso cuesta mucho más que un disco dedicado.
Cerrar con grano 40 en una zona de pasaje que va pintada
La pintura de acabado resalta los surcos del grano basto en una cubierta que ve todo el pasaje. Cierra con un grano más fino, aunque sea una pasada.
Discos Abrasteel de láminas para trabajo marítimo

Disco de láminas ZAFIR
Para todo tipo de metales, con soporte de fibra de vidrio y granos 40 a 120 en 115, 125 y 178 mm: dos granos cubren casi todo el pañol de a bordo.

Disco de láminas CERAMIC
Para acero inoxidable y metales ferrosos, en granos 40, 60 y 80 y diámetros de 115 y 125 mm, con acabado uniforme en cordones de reparación.

Disco de láminas HYBRID
Láminas cerámicas y de acondicionamiento superficial para desbastar y satinar en un paso según el ángulo, útil cuando a bordo se quiere ahorrar un cambio de disco.

Disco de láminas TURBO INOX
Dedicado al inox, con soporte de plástico M14 que se monta sin tuerca, para superficies planas en herrajes, tapas y elementos de cubierta.
La gama completa está en discos de láminas Abrasteel. Para el inox soldado a bordo, el repaso se completa con el decapante INOX, que se aplica con pincel sobre el cordón, y el catálogo técnico recoge granos, diámetros y velocidades para preparar el pañol antes de la escala.
Abrasteel como proveedor técnico para el sector marítimo
En Abrasteel trabajamos con equipos de mantenimiento a bordo, talleres de reparación en puerto y servicios offshore. En el repaso con láminas la pregunta útil es qué pasa con la superficie después: pintura, inspección de clase, inox visto o aluminio.
- Ayudamos a definir dos o tres granos que cubran el repaso de la flota sin llenar el pañol de referencias que no se usan.
- Separamos discos por material para que el inox y el aluminio de a bordo no compartan consumible con el acero naval.
- Revisamos diámetros y velocidad máxima con las amoladoras neumáticas y de batería que lleva realmente cada buque.
- Damos continuidad de suministro entre escalas y para reparaciones de puerto no programadas.
Si tu equipo repara a bordo, en el muelle o en una instalación offshore y quieres revisar qué discos de láminas para el sector marítimo conviene embarcar, puedes escribirnos desde la página de contacto y lo vemos con tus reparaciones habituales delante.
La operación complementaria, el saneado de picaduras y la preparación del bisel antes de soldar, la tratamos en discos de desbaste para el sector marítimo.
Preguntas Frecuentes (FAQs)
¿Qué diferencia hay entre esta guía y la de discos de desbaste para el sector marítimo?
La de desbaste trata el saneado de picaduras y el bisel antes de soldar. Esta trata el paso siguiente: repasar el cordón, romper cantos y dejar la zona lista para la inspección y la pintura.
¿Qué granos de disco de láminas conviene llevar a bordo?
Para la mayoría de reparaciones en acero naval bastan dos: un grano 60 para el cordón y las salpicaduras, y un 80 o un 120 para igualar antes de imprimar. El inox y el aluminio necesitan su propio disco.
¿Se puede enrasar con láminas una soldadura de reparación estructural?
Solo si el procedimiento de reparación aprobado lo prevé. En las soldaduras en ángulo la sección resistente depende de la garganta, y rebajarla puede hacer que el inspector de clase no acepte la reparación.
¿Por qué hay que romper los cantos antes de pintar en un buque?
Porque sobre una arista viva la pintura queda mucho más fina que en la chapa plana y es el primer punto que se oxida. La UNE-EN ISO 8501-3 recoge el redondeo de aristas dentro de sus grados de preparación P2 y P3, que son los que suelen pedir las especificaciones de reparación.
¿Cómo repaso una soldadura en un candelero o un pasamanos de inox?
Con un disco dedicado al inox que no haya tocado acero naval, casi plano y con presión ligera para no calentar el tubo. Después conviene decapar el cordón y, si queda a la vista, pulir.
¿Por qué se empastan los discos de láminas en el aluminio de la superestructura?
Porque el aluminio es blando y se adhiere a las láminas, que dejan de cortar y se calientan. Ayuda reservar un disco para aluminio, trabajar con poca presión y aplicar pasta cebo.
Asesoramiento Abrasteel
¿Repasas soldaduras a bordo o en el muelle?
Te ayudamos a definir los granos y discos que conviene embarcar.
Contacta con nosotros
Déjenos sus datos y uno de nuestros comerciales se pondrá en contacto con usted enseguida.