
Disques flap pour le secteur maritime en 2026
Disques abrasifs
Guide technique pour choisir des disques flap pour le secteur maritime : reprise du cordon de réparation à bord, cassage des arêtes avant la retouche de peinture, préparation à la visite de la société de classification et finition de l’inox et de l’aluminium de pont avec le navire en service.
Voici les 7 critères que nous recommandons de vérifier :
- Ce que l’on reprend après la réparation : cordon d’insert, arête de tôle ou zone de transition
- Degré de préparation des cordons et des arêtes exigé par la spécification de peinture
- Visite de la société de classification et contrôles avant peinture
- Grain et nombre de références qui tiennent dans le magasin du bord
- Inox de pont et de service : disque dédié et coloration thermique après soudage
- Aluminium des superstructures, passerelles et navires rapides
- Poussière, étincelles et permis de travail avec le navire en exploitation
Sur un navire en service, la soudure de réparation n’est que la moitié du travail. Une fois que le soudeur a fermé un insert sur le pont, un renfort sur l’assise d’un treuil ou un chandelier arraché par un coup de mer, il faut encore mettre cette zone en état de recevoir la peinture, de passer la visite et de résister des années à l’eau salée. Cette reprise est le domaine des disques flap pour le secteur maritime, et elle se fait presque toujours pendant la même escale, avec le navire sur le point d’appareiller.
Le cordon se travaille là où il se trouve, souvent en vertical ou au plafond ; la peinture marine ne pardonne aucune arête vive, et sur quelques mètres cohabitent acier naval, inox et aluminium, chacun avec son disque. De plus, de nombreuses réparations structurelles passent devant l’inspecteur de la société de classification avant peinture.
Un mauvais choix coûte cher : un cordon trop arasé peut ne pas passer la visite, une arête non cassée est la première rouille de la retouche et un disque déjà passé sur l’acier tache la main courante en inox. Vous trouverez ci-dessous les critères que nous appliquons à bord, les situations types et les erreurs les plus répétées.
Ce guide couvre la reprise et la finition intermédiaire au disque flap sur navire en service, au port et offshore. Le traitement des piqûres et la préparation du chanfrein sont traités dans disques d’ébarbage pour le secteur maritime ; le tronçonnage de tôle, de tube et d’équipements de pont, dans disques de coupe pour le secteur maritime ; et le lustrage final de l’inox qui reste apparent, dans disques de polissage pour le secteur maritime. Pour la construction ou la grande réparation sur cale ou en cale sèche, le guide est disques flap pour chantiers navals, et pour les critères de la famille indépendamment du secteur, disques abrasifs à lamelles.
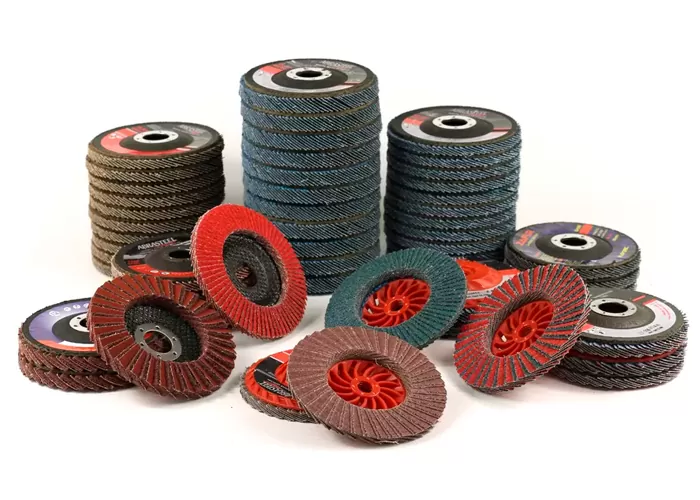
7 critères pour choisir des disques flap pour le secteur maritime
1. Ce que l’on reprend après la réparation : cordon d’insert, arête de tôle ou zone de transition
Quand le soudeur termine un insert dans le pavois, il reste trois choses pour le disque flap : le cordon de réparation, avec projections et surépaisseur ; les arêtes de la tôle ajustée à bord, vives et avec bavure ; et la bande de tôle ancienne où la chaleur a brûlé la peinture.
Sur le cordon, c’est le contrôle qui compte pour ne pas trop enlever ; sur l’arête, une passe courte qui arrondit l’angle ; sur la bande brûlée, nettoyer sans ouvrir plus de surface que nécessaire. Celle des trois qui domine décide du grain que l’on embarque.
2. Degré de préparation des cordons et des arêtes exigé par la spécification de peinture
Les spécifications de peinture marine pour la réparation renvoient généralement à la NF EN ISO 8501-3, qui définit trois degrés de préparation des soudures, arêtes et autres imperfections avant peinture : P1, P2 et P3, du moins au plus exigeant. Les degrés P2 et P3 demandent d’éliminer les projections, de lisser le profil du cordon et d’arrondir les arêtes : c’est le travail du disque flap.
Sur une arête vive, le film de peinture se rétracte au séchage et reste beaucoup plus mince que sur la tôle plane, et c’est là qu’apparaît la première rouille de la retouche. Casser l’arête en une ou deux passes à angle faible fait partie de ce qui prolonge le plus la durée de vie de la réparation.
3. Visite de la société de classification et contrôles avant peinture
Une réparation structurelle ne se clôt pas avec l’accord du chef mécanicien : normalement, l’inspecteur de la société de classification la voit avant peinture et peut demander un contrôle par magnétoscopie ou par ressuage. Un cordon très irrégulier retient le révélateur ou la poudre magnétique et donne de fausses indications.
C’est pourquoi la reprise se programme avant la visite, avec une limite : sur les soudures d’angle, la section résistante dépend de la gorge ; le disque adoucit donc le profil mais n’arase pas, sauf si la procédure approuvée le demande.
4. Grain et nombre de références qui tiennent dans le magasin du bord
Le magasin ne peut pas accueillir une gamme complète de grains, et ce n’est pas nécessaire. Sur l’acier naval, deux suffisent : un 60 pour le cordon et les projections, et un 80 ou 120 pour égaliser avant l’application du primaire. Le ZAFIR est disponible en grains 40 à 120 en 115, 125 et 178 mm : on embarque donc deux grains dans le diamètre que monte la meuleuse du bord.
Si l’équipage préfère un seul disque pour plusieurs phases, le HYBRID associe des lamelles céramiques et des lamelles de conditionnement de surface et permet d’ébarber et de satiner en une seule passe selon l’angle de travail. Il ne remplace pas l’ébarbage, mais il évite un changement de disque sur les petites réparations.
5. Inox de pont et de service : disque dédié et coloration thermique après soudage
Chandeliers, mains courantes, taquets et tuyauteries d’eau de mer sont généralement en acier inoxydable et se soudent à bord au TIG ou à l’électrode. Le disque qui les reprend doit leur être réservé : une lamelle qui a touché l’acier naval laisse des particules ferreuses qui, avec le brouillard salin, ressortent en points de rouille en quelques semaines.
La reprise au disque flap élimine la surépaisseur et une bonne partie de la coloration thermique près du cordon, mais elle ne rend pas à l’inox sa couche passive. Sur les zones exposées, il convient de compléter par un décapant pour inox après la reprise ; notre guide sur la passivation de l’acier inoxydable explique pourquoi cette étape ne peut pas être sautée en milieu marin.
6. Aluminium des superstructures, passerelles et navires rapides
Ferries rapides, vedettes de pilotage et de nombreuses superstructures et passerelles sont en aluminium soudé au MIG. L’aluminium encrasse les lamelles : le disque cesse de couper, chauffe et laisse des marques brillantes au lieu de reprendre.
Nous recommandons de réserver un disque à l’aluminium uniquement, de le marquer et de ne jamais le passer sur l’acier, et d’appliquer de la pâte au suif, utilisée pour prolonger la vie des disques et des bandes sur les matériaux non ferreux. Pression légère et sans immobiliser le disque sur un point, pour ne pas déformer la tôle mince.
7. Poussière, étincelles et permis de travail avec le navire en exploitation
La reprise produit des étincelles et une poussière fine alors qu’il y a de la cargaison dans les cales, du combustible dans les soutes et parfois de la peinture fraîche à proximité. Sur de nombreux navires, la procédure de travail par point chaud du système de gestion de la sécurité inclut le meulage, avec permis, surveillance et retrait des matières combustibles.
Les disques flap sont des abrasifs appliqués et leur norme de sécurité est l’EN 13743 : la vitesse maximale marquée sur le disque prime sur celle de la meuleuse. Avec des meuleuses pneumatiques branchées sur le réseau d’air du navire, il vaut la peine de le vérifier.
Applications et tableau technique à bord, au port et offshore
Avec les disques flap pour le secteur maritime, il est utile d’ordonner le choix selon ce qui vient après la reprise : peinture de réparation, visite, inox apparent ou aluminium.
Le tableau résume les situations de reprise les plus courantes avec le navire en service et dans les installations portuaires et offshore, avec la contrainte qui prime dans chacune et ce que doit apporter le disque flap.
| Situation de reprise | Contrainte principale | Ce qu’apporte le disque flap |
|---|---|---|
| Insert soudé sur le pont ou le pavois destiné à être peint | Arêtes vives et bande de peinture brûlée autour. | Cassage d’arête et nettoyage de la bande au grain 60, finition au 80 ou 120. |
| Réparation structurelle en attente de la visite de classe | Contrôles non destructifs et gorge qu’on ne peut pas réduire. | Profil de cordon adouci et sans projections, sans araser. |
| Arêtes et trous d’allègement d’un renfort dans un ballast | Espace confiné et peinture de ballast très exigeante sur les arêtes. | Disque de 115 mm pour arrondir les arêtes en passes courtes. |
| Chandelier, main courante ou tuyauterie inox soudés à bord | Contamination ferritique et coloration thermique. | Référence dédiée à l’inox et reprise avant décapage. |
| Superstructure ou passerelle en aluminium | Encrassement des lamelles et tôle mince. | Disque réservé à l’aluminium, pression légère et pâte au suif. |
Insert ou pièce soudés sur le pont avant la retouche de peinture
Après le remplacement d’une tôle amincie sur le pont ou sur un panneau de cale, le disque égalise le cordon, casse les arêtes de l’insert et nettoie la bande brûlée jusqu’à une peinture bien adhérente, celle qui recevra le recouvrement du nouveau système.
La séquence : grain 60 pour les projections et la surépaisseur, cassage des arêtes, nettoyage de la bande et finition au 80 ou 120 sans laisser la zone brillante. La rugosité finale est fixée par la fiche du système de peinture, pas par l’aspect de la tôle nue.
Inox de pont sur navires à passagers et de servitude
Sur les ferries, les navires de croisière et les unités de servitude portuaire, il y a de nombreux mètres de mains courantes et d’accastillage en inox. Le disque flap fond le cordon dans le tube ; si l’élément reste apparent, la finition finale passe au polissage, que nous traitons dans disques de polissage pour le secteur maritime.
Sur un tube à paroi mince, disque presque à plat et pression légère : une passe insistante le chauffe et laisse une teinte bleutée.
Port et offshore : échelles de quai, garde-corps de ponton et structures galvanisées
Hors du navire, le disque flap reprend les soudures sur les échelles de quai, les garde-corps de ponton, les supports de défenses et les passerelles offshore, souvent galvanisés à chaud, avec le zinc brûlé autour de l’assemblage. La NF EN ISO 1461 admet la réparation de ces zones à la peinture riche en zinc ou par métallisation, sur une surface préparée au préalable, et cette préparation est un travail de disque flap en grain moyen.
Chaque passe hors de la zone brûlée arrache du zinc sain et agrandit la retouche. S’il faut d’abord éliminer de la vieille peinture ou de la rouille non adhérente sans entamer le métal, les disques Clean Strip conviennent généralement mieux que le disque flap.
Erreurs fréquentes lors de la reprise au disque flap à bord
L’erreur que nous voyons le plus est d’utiliser le disque flap pour un travail d’ébarbage : laitier, surépaisseur ou piqûres profondes. Le magasin se vide avant la fin de l’escale et la reprise fine n’est jamais faite.
La deuxième est de considérer le travail terminé dès que le cordon ne se voit plus. En mer, ce qui décide de la tenue de la réparation, c’est l’état des arêtes et de la bande qui entoure la retouche, pas seulement le cordon.
Laisser des arêtes vives sur l’insert et les trous d’allègement
La peinture s’amincit sur toute arête vive, et sur le pont ou dans un ballast cette ligne fine est la première à rouiller. Une arête non cassée sur une pièce par ailleurs bien reprise finit par compromettre toute la réparation.
Araser une soudure de réparation avant la visite
Une soudure d’angle mise à plat a belle allure, mais elle perd de la gorge et l’inspecteur peut la refuser. Si la procédure ne demande pas d’arasage, il suffit d’adoucir le profil et d’éliminer les projections.
Passer sur l’inox le disque qui a déjà travaillé l’acier naval
Les particules ferreuses incrustées dans le chandelier s’oxydent avec l’humidité saline et tachent une pièce saine ; la reprise coûte bien plus cher qu’un disque dédié.
Finir au grain 40 sur une zone passagers destinée à être peinte
La peinture de finition fait ressortir les rayures du gros grain sur un pont que voient tous les passagers. Finissez avec un grain plus fin, même pour une seule passe.
Disques flap Abrasteel pour le travail maritime

Disque flap ZAFIR
Pour tous types de métaux, avec support en fibre de verre et grains 40 à 120 en 115, 125 et 178 mm : deux grains couvrent presque tout le magasin du bord.

Disque flap CERAMIC
Pour l’acier inoxydable et les métaux ferreux, en grains 40, 60 et 80 et en diamètres de 115 et 125 mm, avec une finition homogène sur les cordons de réparation.

Disque flap HYBRID
Lamelles céramiques et de conditionnement de surface pour ébarber et satiner en une seule passe selon l’angle, utile quand on veut éviter un changement de disque à bord.

Disque flap TURBO INOX
Dédié à l’inox, avec support plastique M14 qui se monte sans écrou, pour les surfaces planes de l’accastillage, des tapes et des équipements de pont.
La gamme complète se trouve dans disques flap Abrasteel. Pour l’inox soudé à bord, la reprise se complète avec le décapant INOX, qui s’applique au pinceau sur le cordon, et le catalogue technique regroupe grains, diamètres et vitesses pour préparer le magasin avant l’escale.
Abrasteel comme fournisseur technique pour le secteur maritime
Chez Abrasteel, nous travaillons avec des équipes de maintenance à bord, des ateliers de réparation portuaires et des services offshore. Pour la reprise au disque flap, la question utile est ce que devient la surface ensuite : peinture, visite de classe, inox apparent ou aluminium.
- Nous aidons à définir deux ou trois grains qui couvrent la reprise de la flotte sans remplir le magasin de références inutilisées.
- Nous séparons les disques par matériau pour que l’inox et l’aluminium du bord ne partagent pas de consommable avec l’acier naval.
- Nous vérifions les diamètres et la vitesse maximale avec les meuleuses pneumatiques et sur batterie que chaque navire embarque réellement.
- Nous assurons la continuité de l’approvisionnement entre les escales et pour les réparations portuaires non programmées.
Si votre équipe répare à bord, à quai ou sur une installation offshore et que vous souhaitez revoir quels disques flap pour le secteur maritime il convient d’embarquer, vous pouvez nous écrire depuis la page contact et nous l’examinerons avec vos réparations habituelles sous les yeux.
L’opération complémentaire, le traitement des piqûres et la préparation du chanfrein avant soudage, est traitée dans disques d’ébarbage pour le secteur maritime.
Questions fréquentes (FAQs)
Quelle différence y a-t-il entre ce guide et celui des disques d’ébarbage pour le secteur maritime ?
Celui de l’ébarbage traite l’élimination des piqûres et le chanfrein avant soudage. Celui-ci traite l’étape suivante : reprendre le cordon, casser les arêtes et laisser la zone prête pour la visite et la peinture.
Quels grains de disque flap faut-il avoir à bord ?
Pour la plupart des réparations sur acier naval, deux suffisent : un grain 60 pour le cordon et les projections, et un 80 ou un 120 pour égaliser avant le primaire. L’inox et l’aluminium ont besoin de leur propre disque.
Peut-on araser au disque flap une soudure de réparation structurelle ?
Seulement si la procédure de réparation approuvée le prévoit. Sur les soudures d’angle, la section résistante dépend de la gorge, et la réduire peut conduire l’inspecteur de classe à refuser la réparation.
Pourquoi faut-il casser les arêtes avant de peindre sur un navire ?
Parce que sur une arête vive la peinture reste beaucoup plus mince que sur la tôle plane et c’est le premier point qui rouille. La NF EN ISO 8501-3 inclut l’arrondi des arêtes dans ses degrés de préparation P2 et P3, qui sont ceux que demandent habituellement les spécifications de réparation.
Comment reprendre une soudure sur un chandelier ou une main courante en inox ?
Avec un disque dédié à l’inox qui n’a jamais touché l’acier naval, presque à plat et avec une pression légère pour ne pas chauffer le tube. Ensuite, il convient de décaper le cordon et, s’il reste apparent, de le polir.
Pourquoi les disques flap s’encrassent-ils sur l’aluminium de la superstructure ?
Parce que l’aluminium est tendre et adhère aux lamelles, qui cessent de couper et chauffent. Il est utile de réserver un disque à l’aluminium, de travailler avec peu de pression et d’appliquer de la pâte au suif.
Conseil Abrasteel
Vous reprenez des soudures à bord ou à quai ?
Nous vous aidons à définir les grains et les disques à embarquer.
Contactez-nous
Laissez-nous vos coordonnées et l’un de nos commerciaux vous contactera immédiatement.