
Discos de láminas para aeronáutica en 2026
Discos abrasivos
Guía técnica para elegir discos de láminas para aeronáutica: mezclado de cordones TIG en inox, titanio e Inconel, rotura de aristas en piezas mecanizadas de aluminio, repaso de chapa chapada sin atravesar el recubrimiento y acabado de utillaje y equipos de tierra.
Estos son los 7 criterios que recomendamos revisar:
- Pieza de vuelo, utillaje o equipo de tierra: tres niveles de exigencia
- Aleación y estado de la superficie: chapado, anodizado o imprimación
- Grano y tipo de abrasivo según aluminio, titanio, inox o Inconel
- Mezclado del cordón: transición sin escalones y sentido del rayado
- Rotura de aristas y desbarbado en piezas mecanizadas
- Calor y coloración en titanio, inox y aluminio tratado
- Inspección posterior y polvo metálico en el puesto de trabajo
En un taller aeronáutico el disco de láminas entra después de la soldadura o del mecanizado y antes de la inspección. Mezcla el cordón TIG de un conducto de inox, rompe la arista de un herraje de aluminio recién fresado o iguala el pie de soldadura de un soporte de titanio. Elegir bien los discos de láminas para aeronáutica decide si esa pieza llega a calidad con la transición que pide el plano o vuelve al puesto.
Lo que distingue a este sector no es la máquina sino lo que rodea a la pieza: chapas con recubrimientos protectores muy finos, aleaciones sensibles al calor, cordones que trabajan a fatiga y una inspección posterior que no perdona marcas ni coloraciones.
Un mal repaso se paga de formas concretas. Una pasada de más atraviesa el chapado de una chapa de 2024; una raya transversal en el pie del cordón queda como entalla; un disco que ha tocado acero deja partículas incrustadas en un inox. Abajo tienes los siete criterios que aplicamos, cómo cambian por tipo de pieza y los errores que vemos con más frecuencia.
Esta guía cubre el repaso y el acabado intermedio con disco de láminas. El seccionado de chapa, perfil y tubo está en discos de corte para aeronáutica; la retirada de rebaba gruesa y sobreespesor tras mecanizado o soldadura, en discos de desbaste para aeronáutica; y el pulido y abrillantado de superficies vistas, en discos para pulir en aeronáutica. Para la visión general de familias abrasivas en el sector, la referencia es abrasivos en aeronáutica.
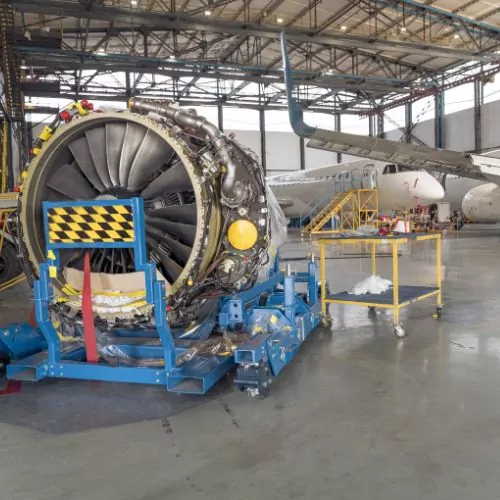
7 criterios para elegir discos de láminas en aeronáutica
1. Pieza de vuelo, utillaje o equipo de tierra: tres niveles de exigencia
En un taller que trabaja para el sector aeronáutico, el disco de láminas pasa por piezas muy distintas en la misma semana. Están las piezas de vuelo (soportes, conductos, componentes soldados), el utillaje (gradas y bancadas de acero que nunca vuelan pero fijan la geometría de lo que sí vuela) y los equipos de tierra, como carros de motor o escaleras de acceso.
Para cada grupo el repaso persigue otra cosa. En el utillaje se busca un cordón limpio y sin aristas que corten al operario; en la pieza de vuelo, una transición controlada que respete el plano y la inspección posterior. Y los consumibles de un grupo no pasan al otro.
2. Aleación y estado de la superficie: chapado, anodizado o imprimación
Mucha chapa aeronáutica de aluminio 2024 o 7075 llega chapada con una capa fina de aluminio de alta pureza (el conocido Alclad), que protege a la aleación de la corrosión. Esa capa es delgada: una pasada de láminas con grano medio la atraviesa sin que el operario lo note y deja la aleación base expuesta. Lo mismo ocurre con un anodizado.
Por eso la primera pregunta sobre una chapa no es qué grano usar, sino si se puede repasar y hasta dónde. Si la instrucción de trabajo no lo permite, el disco de láminas no es la herramienta; si lo permite, la zona repasada tendrá que recibir después la protección que indique el plano o el manual aplicable.
3. Grano y tipo de abrasivo según aluminio, titanio, inox o Inconel
Cada material castiga la lámina de una forma. El aluminio la emboza: el metal se pega entre los granos y el disco pasa de cortar a frotar. El titanio y el Inconel, en cambio, la desgastan rápido y concentran el calor en la zona de contacto. En el inox el problema es otro, la contaminación con partículas de acero.
En la práctica recomendamos granos 60 u 80 para mezclar cordones y 120 para dejar la transición lista, con presión baja y pasadas cortas. En titanio, inox e Inconel suele rendir mejor una lámina cerámica, que corta con menos presión; en aluminio, una referencia reservada solo para ese metal y, si se emboza, una pasta antiembozante como la pasta cebo, pensada para alargar la vida del abrasivo en metales no férricos.
4. Mezclado del cordón: transición sin escalones y sentido del rayado
En una pieza de vuelo el cordón casi nunca se deja tal cual sale de la soldadura, pero tampoco se enrasa porque sí. Lo que se pide es una transición suave entre cordón y metal base, sin escalones ni mordeduras en el pie, porque cualquier entalla concentra tensiones en una pieza que va a trabajar a fatiga. Cuánto se rebaja lo dice el plano, no el operario.
El sentido del rayado también cuenta. Las marcas que deja la lámina son microsurcos, y una raya transversal a la dirección de la carga se comporta como una pequeña entalla. Siempre que la geometría lo permita, cierra con grano fino y en el sentido longitudinal de la pieza.
5. Rotura de aristas y desbarbado en piezas mecanizadas
Las piezas de aluminio o titanio que salen de fresado llegan con rebaba en cantos y taladros, y el plano suele indicar cómo debe quedar la arista: rota, con un chaflán o con un radio pequeño. El disco de láminas sirve para los cantos exteriores accesibles, con una pasada corta y el disco casi plano.
El riesgo es pasarse. Un chaflán de más en una pieza con cota cerrada la deja fuera de plano y se descubre en la inspección dimensional. En piezas pequeñas o con radios, conviene bajar a 115 mm o a abrasivos de acondicionamiento superficial, más suaves.
6. Calor y coloración en titanio, inox y aluminio tratado
El repaso con láminas calienta menos que un desbaste, pero sigue calentando, y en este sector el calor tiene consecuencias. En el titanio y en el inox aparece como coloración de la superficie, pajiza o azulada; en aleaciones de aluminio con tratamiento térmico, como un 7075, un calentamiento local puede afectar al estado de la aleación sin dejar ninguna marca visible.
Una coloración tras el repaso indica que la presión o el tiempo de contacto han sido excesivos, y en muchas especificaciones es motivo de rechazo. Mantén el disco en movimiento, cambia de lámina cuando deja de cortar y deja enfriar las piezas pequeñas entre pasadas.
7. Inspección posterior y polvo metálico en el puesto de trabajo
Muchas piezas soldadas o mecanizadas pasan por líquidos penetrantes u otro ensayo no destructivo después del repaso. En metales blandos como el aluminio, el abrasivo puede extender metal sobre una fisura fina y taparla, de modo que el ensayo no la detecte. Por eso calidad suele pedir un ataque químico previo o fijar el orden de operaciones.
El polvo es el otro frente. Los finos de aluminio y de titanio son combustibles, y mezclar en el mismo captador polvo de aluminio con chispas o cascarilla de acero aumenta el riesgo. Separa puestos por material y aspira en origen. Los discos de láminas son abrasivos aplicados y su norma de seguridad es la EN 13743: respeta la velocidad máxima marcada en el disco.
Aplicaciones y tabla técnica por tipo de pieza
Con los discos de láminas para aeronáutica la elección se ordena mejor por tipo de pieza que por material, porque la misma aleación pide un repaso distinto si es una chapa chapada, un herraje mecanizado o un conducto soldado.
La tabla resume las situaciones más habituales en taller, la restricción que domina y lo que debe aportar el disco.
| Pieza y situación | Restricción principal | Qué aporta el disco de láminas |
|---|---|---|
| Cordón TIG en conducto o soporte de inox | Contaminación ferrítica y coloración por calor. | Lámina dedicada a inox, grano 80-120 y transición suave sin escalones. |
| Soldadura de titanio o Inconel en pieza de motor o escape | Desgaste rápido del abrasivo y calor concentrado. | Lámina cerámica, presión baja y pasadas cortas con el disco en movimiento. |
| Canto de herraje mecanizado en 7075 | Cota cerrada y arista que indica el plano. | Rotura de arista con pasada corta, sin chaflán de más. |
| Chapa de 2024 chapada en una reparación | Capa protectora muy fina que no se puede atravesar. | Solo donde la instrucción lo permite, con grano fino y mínima retirada. |
| Utillaje y equipos de tierra de acero soldado | Aristas cortantes y salpicaduras en grandes superficies. | Mezclado rápido del cordón con grano 60, con discos que no vuelven a la zona de vuelo. |
Piezas soldadas de inox, titanio e Inconel
Conductos de aire, soportes, bridas y componentes de la zona caliente se sueldan casi siempre con TIG, y el cordón sale estrecho y con poco sobreespesor. Si llega limpio, el disco de láminas deja el pie del cordón sin escalones y el rayado uniforme; si no, primero toca desbaste.
La secuencia que recomendamos es grano 80 para la transición y 120 para cerrar, siempre en el sentido de la pieza. En titanio, vigila el color de la zona después de cada pasada; en inox, usa discos que no hayan tocado nunca acero al carbono.
Rotura de aristas en piezas mecanizadas de aluminio
Herrajes y cuadernas mecanizados en aluminio salen de la fresadora con rebaba en todo el contorno. El disco de láminas rompe la arista exterior y la deja uniforme, sin tocar las caras con cota.
En este trabajo el aluminio emboza la lámina enseguida. Usa un disco reservado solo para aluminio, aplica pasta antiembozante si hace falta y cámbialo en cuanto deje de cortar. Para cantos interiores o radios pequeños, los discos de acondicionamiento superficial retiran menos material y dejan un acabado más fino.
Utillaje, gradas y equipos de tierra
Las gradas de montaje, los carros de motor y las bancadas son estructuras de acero soldado de buen tamaño. El repaso es el de una calderería: quitar salpicaduras y dejar cantos que no corten.
La condición es que esos discos no acaben en la zona donde se trabaja aluminio, titanio o inox de vuelo. Ten un juego para el utillaje marcado y guardado aparte.
Errores frecuentes al repasar con láminas en aeronáutica
El error que más vemos es tratar el disco de láminas como un consumible genérico en un taller donde cada pieza tiene un plano, una especificación de material y una inspección detrás.
Atravesar el chapado o el anodizado de una chapa de aluminio
La capa de Alclad o el anodizado no se distinguen bien mientras se repasa, y una pasada con grano 60 los elimina en segundos. La aleación base queda sin protección justo en la zona trabajada. Confirma antes si la chapa admite repaso y, si lo admite, trabaja con grano fino y la mínima presión.
Dejar rayas transversales en el pie del cordón
Terminar con un grano grueso o con pasadas cruzadas deja surcos perpendiculares a la carga, que en una pieza a fatiga actúan como entallas. Cierra siempre con grano fino y en el sentido longitudinal de la pieza.
Usar en piezas de vuelo el disco que ha trabajado en el utillaje
El disco que ha mezclado un cordón de acero en una grada arrastra partículas que se incrustan en el aluminio, el inox o el titanio. Aunque parezca limpio, no debe cambiar de zona.
Repasar sin coordinar la inspección por líquidos penetrantes
Repasar una soldadura de aluminio justo antes del ensayo, sin el ataque previo que pide calidad, puede ocultar una fisura. El orden lo marca la especificación de la pieza.
Discos Abrasteel de láminas para aeronáutica

Disco de láminas CERAMIC
Abrasivo cerámico para acero inoxidable y metales ferrosos, en granos 40, 60 y 80 y diámetros de 115 o 125 mm.

Disco de láminas HYBRID
Combina láminas cerámicas y de acondicionamiento superficial para desbastar y satinar en un paso, de EXTRA C grano 80 a V. FINE grano 220.

Disco de láminas ZAFIR
Para todo tipo de metales, con soporte de fibra de vidrio y granos 40, 60, 80 y 120, útil para dedicar un juego a cada material.

Disco de láminas TURBO INOX
Dedicado a acero inoxidable, con soporte M14 que se monta sin tuerca, para superficies planas.
La gama completa está en discos de láminas Abrasteel. Para aluminio, la pasta cebo ayuda a que la lámina tarde más en embozarse, y el catálogo técnico recoge granos, diámetros y velocidades máximas de toda la familia. Para los criterios generales de la familia, revisa discos de láminas abrasivos y, para el repaso de soldadura en general, discos flap para soldadura.
Abrasteel como proveedor técnico para aeronáutica
En Abrasteel trabajamos con talleres de mecanizado, calderería fina y mantenimiento que dan servicio al sector aeronáutico. Sabemos que la conversación no empieza por el disco sino por la pieza: qué aleación es, si está chapada o anodizada, qué dice el plano sobre la arista y el cordón, y qué inspección viene después.
- Ayudamos a definir un juego de granos corto por material, con discos separados para aluminio, inox, titanio y utillaje de acero.
- Te facilitamos la ficha técnica de cada referencia y los datos de lote de lo que suministramos, para tu registro de trazabilidad.
- Revisamos contigo dónde encaja la lámina y dónde conviene pasar a acondicionamiento superficial para no retirar de más.
- Mantenemos las mismas referencias en el tiempo, para que no tengas que cambiar de consumible en un proceso ya validado.
Si tu taller repasa piezas aeronáuticas y quieres revisar qué discos de láminas para aeronáutica conviene tener en cada puesto, puedes escribirnos desde la página de contacto y lo vemos con tus planos y tus materiales delante. La aprobación del consumible dentro de tu proceso corresponde a tu sistema de calidad y, si lo exige, a tu cliente; nosotros te damos la información técnica para hacerla.
La operación complementaria, la retirada de rebaba y sobreespesor antes del repaso con láminas, la tratamos en discos de desbaste para aeronáutica.
Preguntas Frecuentes (FAQs)
¿Qué diferencia hay entre esta guía y la de discos de desbaste para aeronáutica?
La de desbaste trata la retirada de rebaba gruesa y sobreespesor después del mecanizado o la soldadura. Esta trata el paso siguiente: mezclar el pie del cordón, romper aristas y dejar la superficie con el rayado y la transición que pide el plano antes de la inspección.
¿Se puede repasar con láminas una chapa de aluminio chapada?
Solo si la instrucción de trabajo o el manual aplicable lo permite, porque la capa de aluminio puro que protege la aleación es muy fina y una pasada con grano medio la atraviesa. Si se permite, usa grano fino, presión mínima y aplica después la protección indicada.
¿Qué grano de disco de láminas conviene para cordones TIG en inox o titanio?
Para la mayoría de cordones TIG basta con un grano 80 para la transición y un 120 para cerrar, con el disco en movimiento y pasadas cortas. Si el cordón llega con mucho sobreespesor, desbasta antes.
¿Por qué la última pasada debe ir en el sentido de la pieza?
Porque las marcas del abrasivo son pequeños surcos y, si quedan perpendiculares a la carga, actúan como entallas en una pieza que trabaja a fatiga. Cerrar en sentido longitudinal y con grano fino deja surcos poco profundos y bien orientados.
¿Qué hago si la lámina se emboza en aluminio?
Cambiarla en cuanto deja de cortar, en lugar de apretar más. Una pasta antiembozante como la pasta cebo alarga la vida del abrasivo en metales no férricos, y conviene reservar discos solo para aluminio.
¿Puedo usar los mismos discos en el utillaje y en las piezas de vuelo?
No es recomendable. El disco que ha trabajado sobre acero arrastra partículas que se incrustan en aluminio, inox o titanio. Lo práctico es tener un juego identificado para el utillaje y otro para cada material de las piezas de vuelo.
Asesoramiento Abrasteel
¿Repasas cordones y aristas en piezas aeronáuticas?
Te ayudamos a separar discos y granos por material y por pieza.
Contacta con nosotros
Déjenos sus datos y uno de nuestros comerciales se pondrá en contacto con usted enseguida.